
Введение
Большинство организаций заявляют, что у них есть система защиты от ошибок.
Но когда мы заходим в цех, мы часто обнаруживаем нечто иное.
Установлен датчик. Добавлен контрольный список. Предусмотрена сигнальная лампа. Проведено обучение оператора. Создан контрольный пункт качества.
Тогда все будут уверены, что риск находится под контролем.
Но часто упускается из виду один важный вопрос:
Может ли процесс продолжаться, если существуют неблагоприятные условия?
Если ответ «да», то у организации, возможно, нет надежной защиты от ошибок. Возможно, она обладает лишь улучшенной системой обнаружения ошибок.
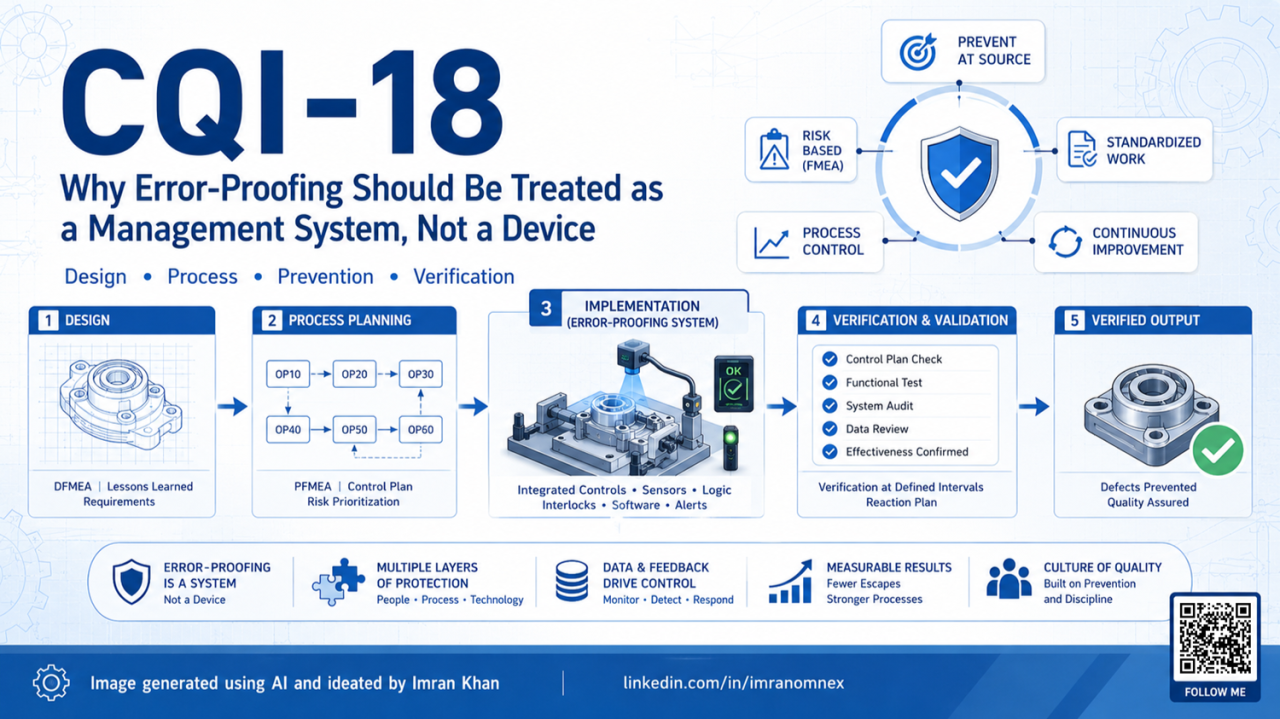
Вот где CQI-18, Руководство по эффективной защите от ошибокЭто становится очень важным. Защита от ошибок рассматривается не просто как средство предотвращения ошибок, а как более широкая система, связанная с культурой, дизайном продукта, планированием процессов, FMEA, стандартизированной работой, планами контроля, проверкой и постоянным совершенствованием.
Суть послания проста:
Защита от ошибок не является доказательством существования устройства. Она является доказательством того, что процесс не может спокойно допустить некорректные условия.
Настоящая проблема: многие растения по-прежнему зависят от обнаружения.
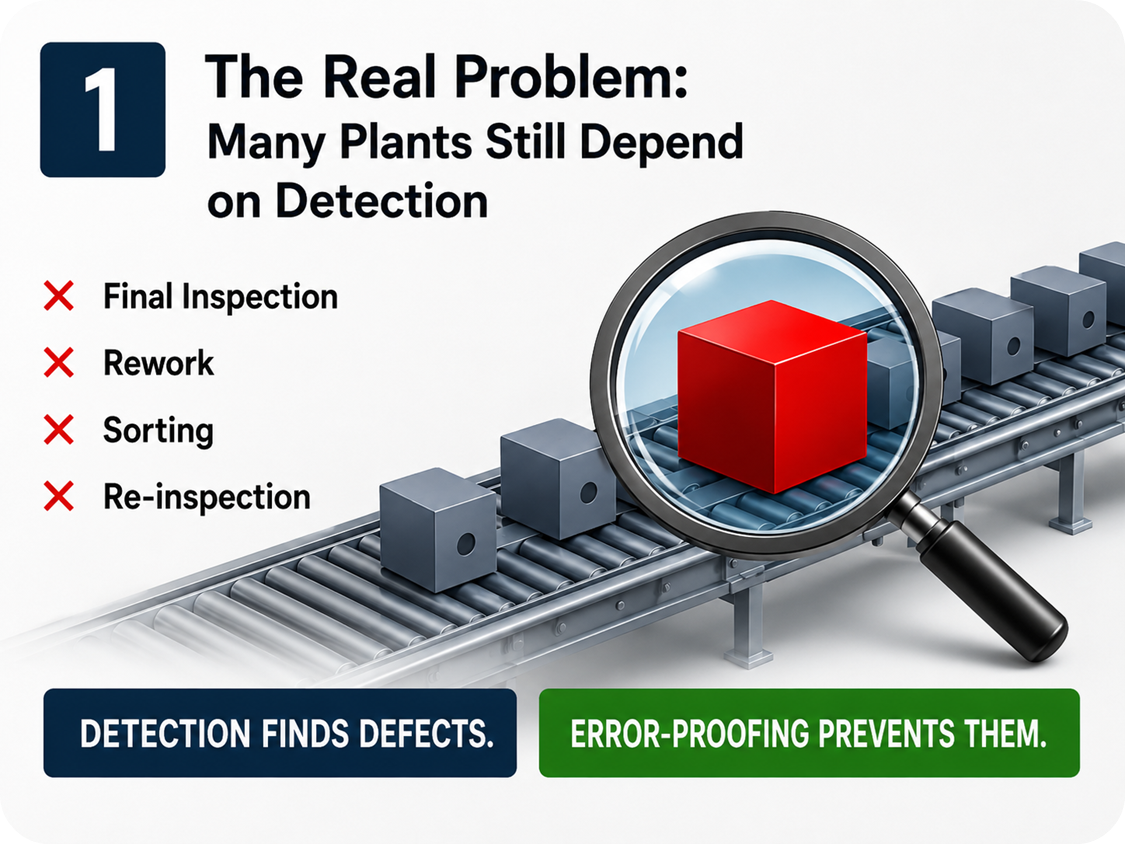
На многих производственных предприятиях система контроля качества по-прежнему в значительной степени зависит от методов обнаружения.
В организации могут быть:
- Заключительная проверка
- Патрульный осмотр
- Повторная проверка
- Сортировка
- Качественные ворота
- изоляцию клиента
- Дополнительная проверка после поступления жалоб
Эти действия полезны в некоторых ситуациях, но они не устраняют источник ошибки.
Обнаружение указывает на то, что что-то пошло не так.
Защита от ошибок должна предотвращать возникновение проблем или, по крайней мере, препятствовать их возникновению.
Это очень важное различие.
Система, основанная на обнаружении, задает вопрос:
Мы обнаружили дефект?
Система, основанная на профилактике, задает следующие вопросы:
Почему в процессе было допущено возникновение или распространение дефекта?
CQI-18 призывает организации перейти от первого вопроса ко второму.
CQI-18 — это не только пока-йоке, но и вопрос культуры.
Многие люди используют слово «пока-йоке» всякий раз, когда видят датчик, приспособление, сканер или блокировку.
Однако CQI-18 придерживается более широкого подхода.
В руководстве связывается защита от ошибок с идеей построения культура нулевой ошибкиЭто не означает, что люди никогда не будут совершать ошибок. Это означает, что система должна быть спроектирована таким образом, чтобы предотвращать, выявлять на ранней стадии или предотвращать распространенные ошибки до того, как они достигнут клиента.
Это культурные изменения.
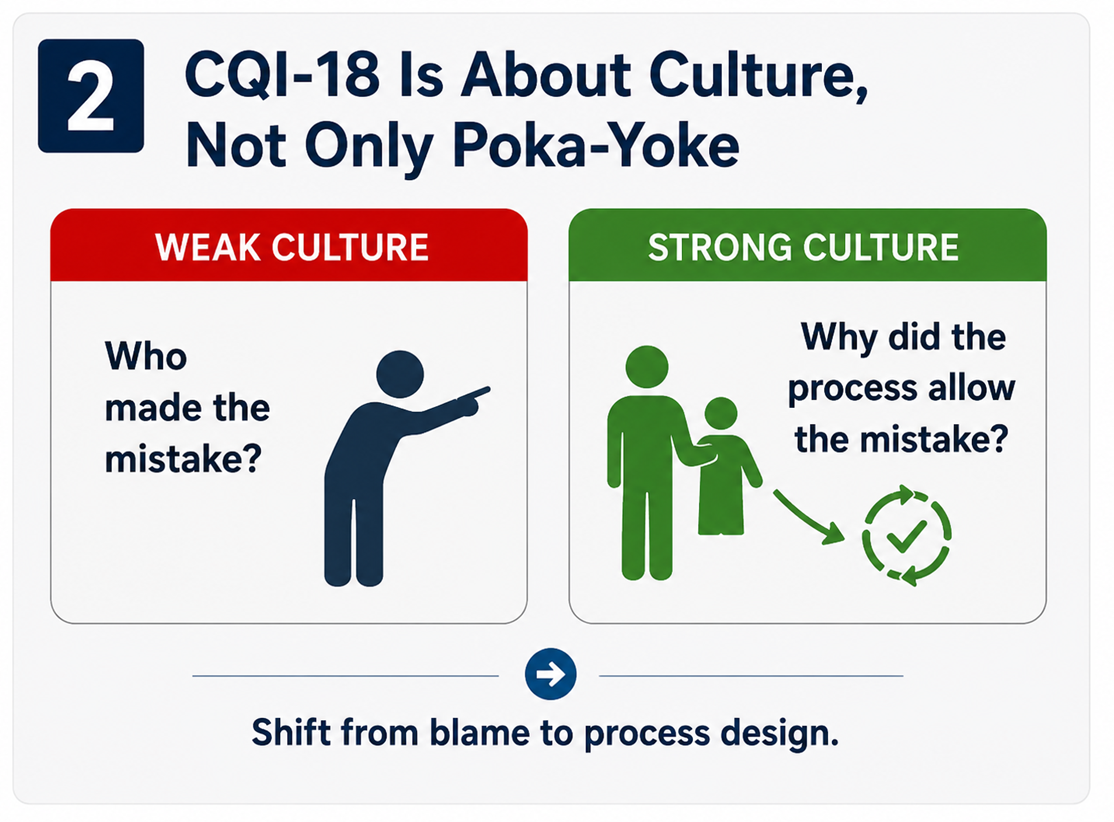
В слабой культуре реакция на ошибку такова:
Кто допустил ошибку?
В зрелой культуре ответ будет таким:
Почему в процессе произошла эта ошибка?
Этот сдвиг очень значителен.
Это смещает акцент в организации с поиска виновных на проектирование процессов.
Это также меняет роль руководства. Предотвращение ошибок нельзя оставлять только на операторов или инспекторов качества. Необходимо участие специалистов из отделов проектирования, производственной инженерии, производства, технического обслуживания, контроля качества, логистики, поставщиков и управления.
Цена некачественного соединения
Недостаточная защита от ошибок приводит к дополнительным затратам повсюду.
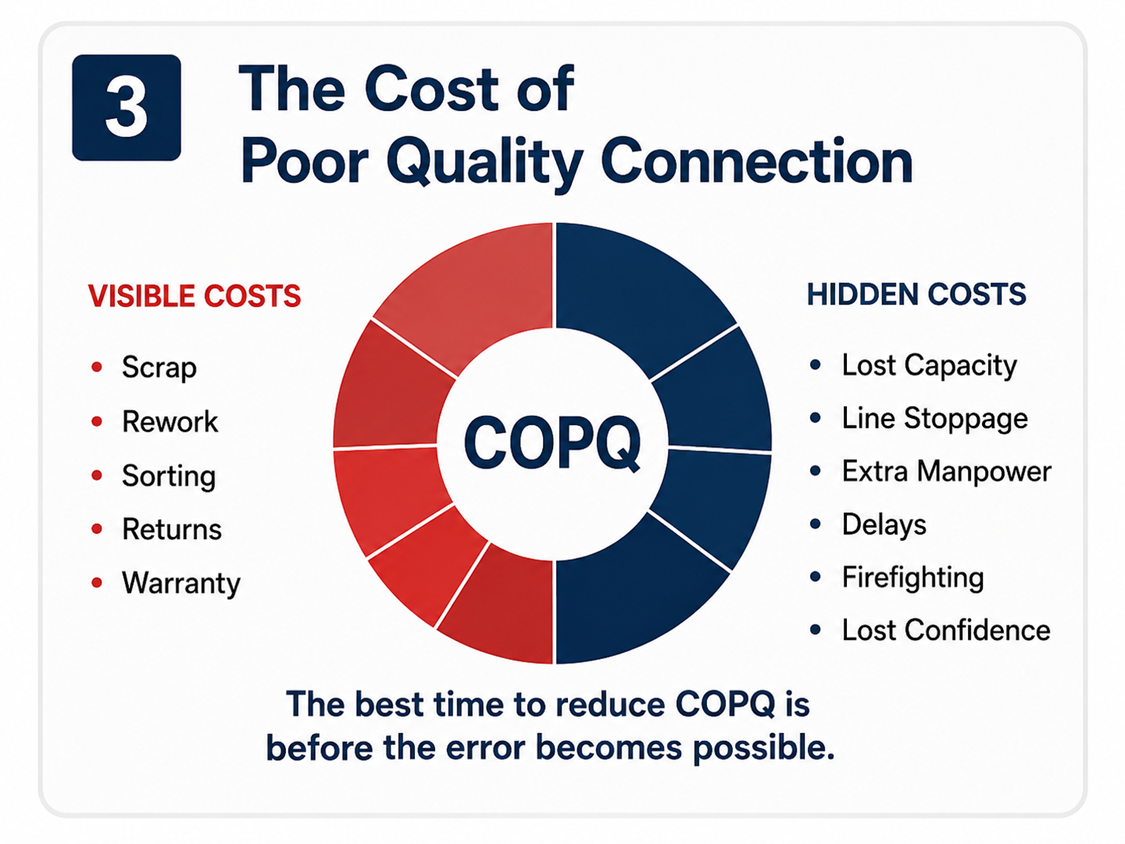
Некоторые издержки очевидны:
- металлолом
- Переработка
- Сортировка
- Повторная проверка
- Возвраты от покупателей
- Претензии по гарантии
Но многие издержки скрыты:
- Потеря мощности
- Остановка линии
- Дополнительная рабочая сила
- Задержка отправки
- Повторные встречи
- Тушение пожаров
- Потеря доверия клиентов
- Время, затраченное руководством на проблемы, которых можно было избежать.
Именно поэтому стандарт CQI-18 тесно связан со стоимостью низкого качества. В руководстве объясняются такие категории затрат, как предотвращение, оценка, внутренние и внешние сбои. В нем также подчеркивается, что измерение затрат на качество помогает организациям определить, откуда берется низкое качество и на чем следует сосредоточить усилия по его улучшению.
Компания может считать, что экономит деньги, избегая превентивных мер контроля.
Но в действительности, возможно, гораздо больше денег уходит на скрытые убытки.
Лучшее время для снижения затрат на некачественную продукцию — не после того, как дефект уже возник.
Это происходит до того, как ошибка станет возможной.
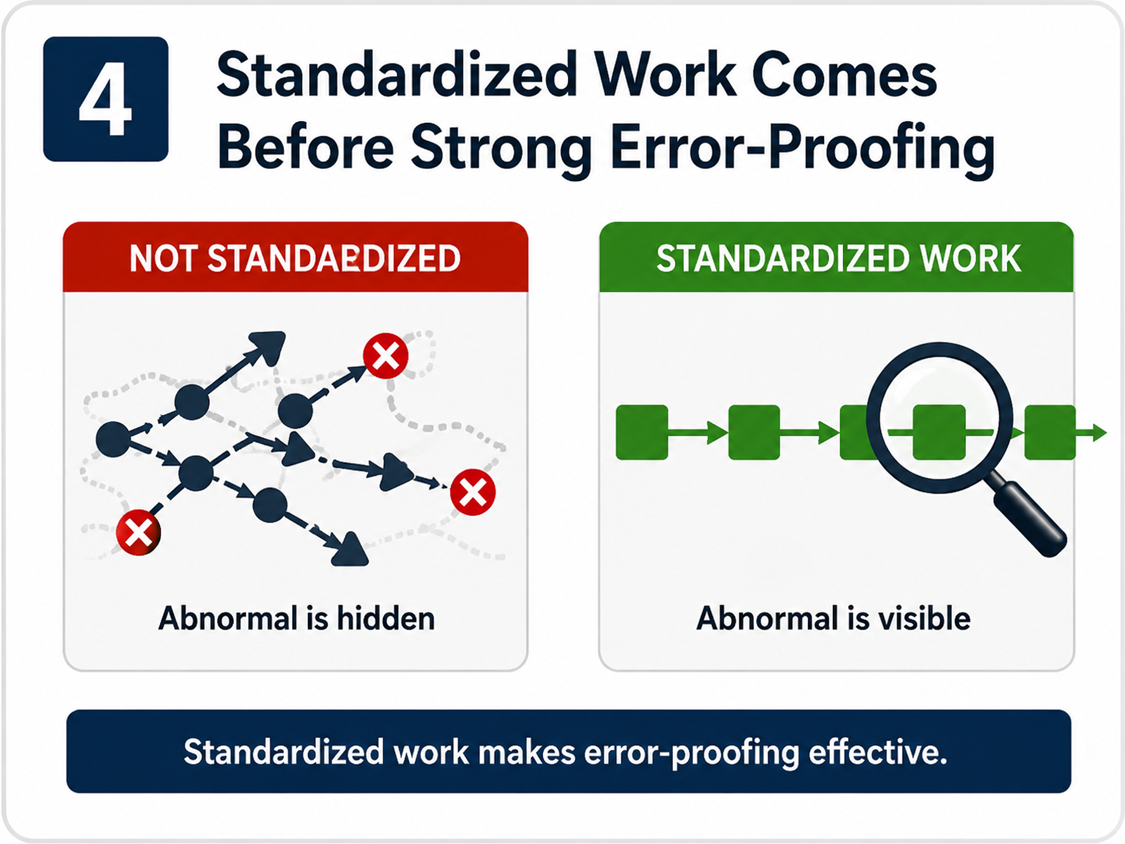
Стандартизация работы важнее надежной защиты от ошибок.
Это один из самых практичных уроков курса CQI-18.
Если метод работы не стандартизирован, защита от ошибок становится слабой.
Почему?
Потому что защита от ошибок наиболее эффективна, когда правильный метод четко определен.
Если каждая смена работает по-разному, каждый оператор загружает детали по-разному, каждая линия использует разную последовательность действий или каждый руководитель допускает разную реакцию, то выявить нештатную ситуацию становится сложно.
Стандартизированный труд определяет:
- Правильная последовательность
- Ожидаемый метод
- нормальное состояние
- аномальное состояние
- Реакция, когда что-то идёт не так.
Только после того, как этот фундамент будет четко сформулирован, защита от ошибок станет эффективной.
Датчик, установленный в нестабильном процессе, может обнаруживать только отклонения. Контрольный список, добавленный к нестандартному процессу, может лишь увеличить объем бумажной работы. Сигнальная лампа в плохо контролируемом процессе может стать лишь фоновым шумом.
Поэтому, прежде чем спрашивать: «Какую систему пока-йоке нам следует установить?», лучше задать другой вопрос:
Достаточно ли стабилен этот процесс для того, чтобы работала система защиты от ошибок?
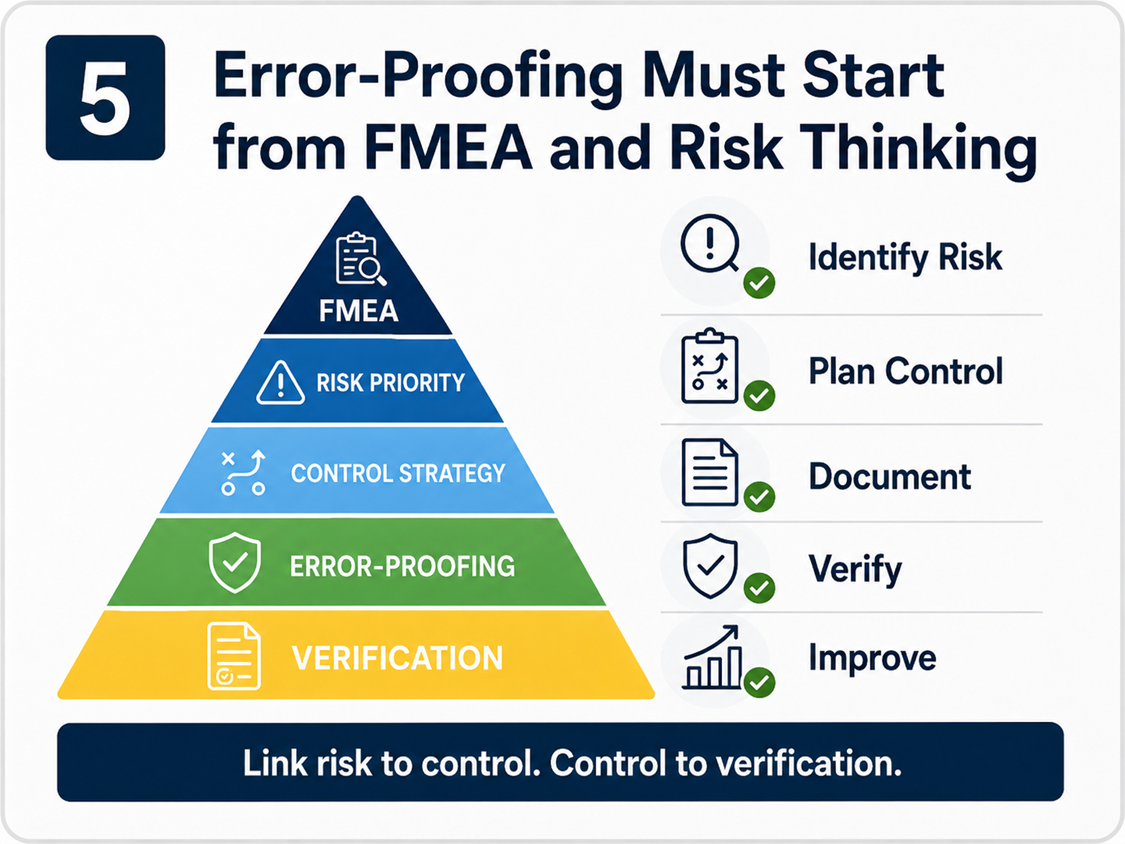
Защита от ошибок должна начинаться с анализа видов и последствий отказов (FMEA) и анализа рисков.
Проверка на наличие ошибок не должна быть случайной.
Это должно быть обусловлено риском.
В руководстве CQI-18 четко обозначена связь между предотвращением ошибок, анализом видов и последствий отказов (FMEA) и оценкой рисков. В руководстве подчеркивается, что FMEA помогает определить, где необходимо предотвратить ошибки, особенно в тех случаях, когда виды отказов вызывают опасения с точки зрения безопасности, соблюдения нормативных требований, вероятности возникновения или обнаружения.
Это очень важно для автомобильных организаций.
Практический сценарий должен выглядеть следующим образом:
Методы DFMEA или PFMEA позволяют определить риск. Команда решает, требуется ли профилактический или диагностический контроль. Система управления заложена в конструкцию изделия или технологического процесса. Контроль документируется в плане контроля. Определены метод и периодичность проверки. План действий четко изложен. Уроки, извлеченные из опыта, будут учтены при разработке будущих программ.
Без этой взаимосвязи защита от ошибок становится изолированной.
Оно может существовать в цехе, но не обязательно должно быть связано с анализом рисков.
Это опасно.
Если устройство защиты от ошибок контролирует режим отказа с высоким риском, то это должно быть отражено в анализе видов и последствий отказов (PFMEA) и плане контроля. Также должны быть определены метод проверки, периодичность, ответственные лица и план реагирования.
В противном случае организация может не знать, остается ли контроль эффективным.
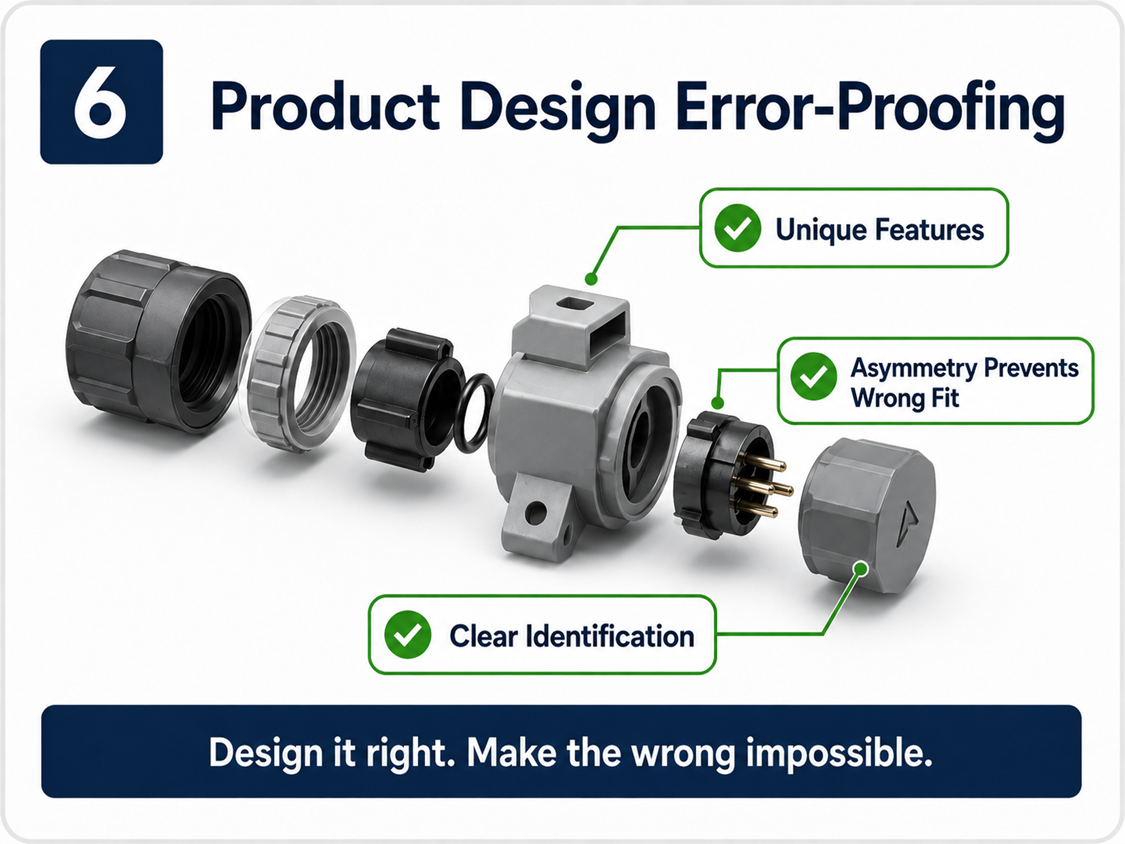
Защита от ошибок при проектировании продукции: наилучший контроль часто разрабатывается на ранних этапах.
Многие производственные ошибки возникают задолго до начала производства.
Они создаются в процессе проектирования продукта.
Если две детали выглядят похожими, вероятность неправильной сборки возрастает. Если ориентация не контролируется, становится возможна обратная установка. Если конструкция разъема допускает неправильное соединение, возникает вероятность ошибки. Если детали сложны в обращении, увеличивается количество ошибок оператора. Если изделие имеет излишнюю сложность, процесс становится сложнее контролировать.
В стандарте CQI-18 большое значение придается предотвращению ошибок при проектировании продукции. В руководстве поясняется, что проектирование может устранить или уменьшить возможности для производственных ошибок. Оно также связывает принципы проектирования продукции с DFMEA (анализом отказов и их последствий), проектированием с учетом удобства сборки, проектированием с учетом технологичности производства, извлеченными уроками, стандартами, бенчмаркингом, гарантией и одновременным проектированием.
Это ключевой момент.
Самый дешевый способ защиты от ошибок не всегда заключается в добавлении устройства позже.
Иногда лучшей защитой от ошибок является конструктивное решение, исключающее возможность неправильной сборки.
Например:
- Деталь, которая подходит только в одном направлении.
- Разъем, который невозможно подключить неправильно.
- Левая и правая части явно отличаются друг от друга.
- Конструкция, сводящая к минимуму необходимость ручной регулировки.
- Форма, предотвращающая неправильную загрузку.
- Функция, позволяющая немедленно обнаружить отсутствующие детали.
Именно поэтому команды разработчиков и производственные команды должны начать совместную работу на самых ранних этапах.
Если проверка на наличие ошибок начинается только после жалоб клиентов, организация уже отстаёт.
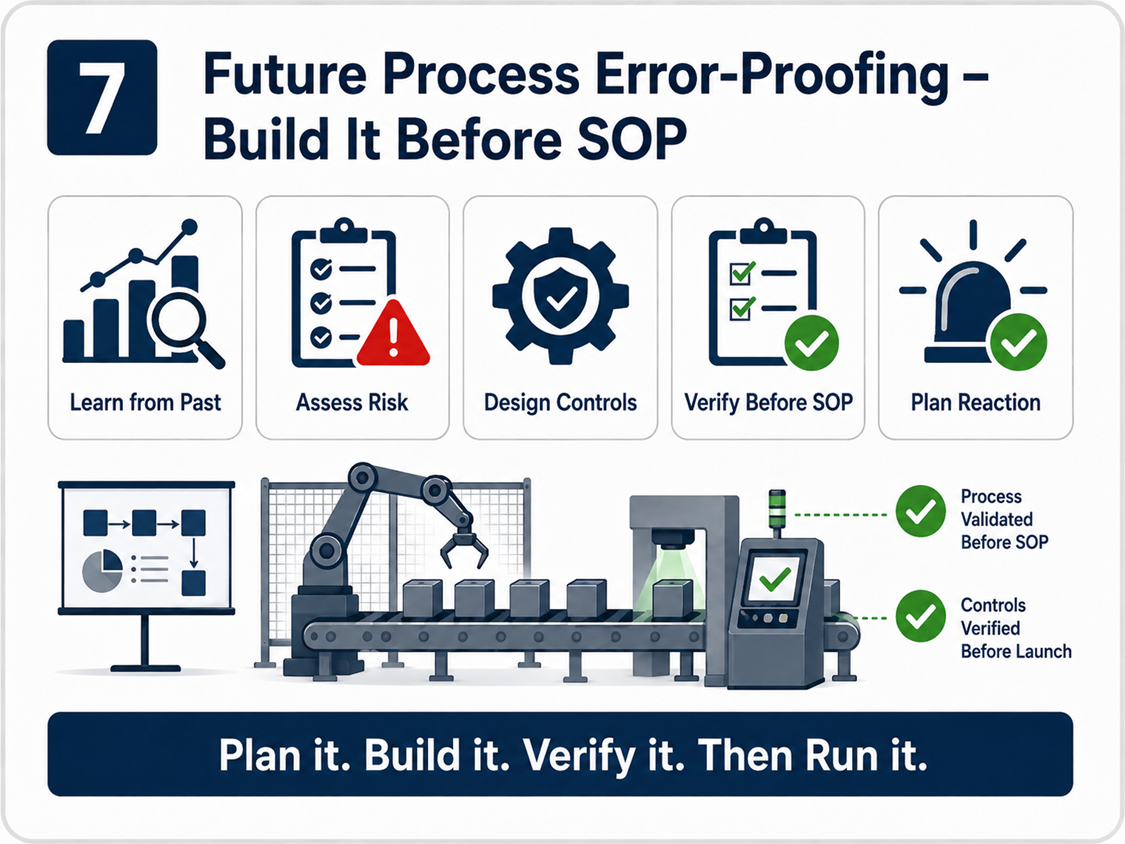
Защита от ошибок в будущих процессах: разработка до начала стандартной операционной деятельности.
Многие организации внедряют механизмы защиты от ошибок только после обнаружения дефектов.
Это реактивный процесс.
Стандарт CQI-18 способствует внедрению более эффективного подхода к будущим процессам.
При запуске новых производственных линий, нового оборудования, новых продуктов или новых производственных процессов необходимо предусмотреть меры по предотвращению ошибок.
Это включает в себя:
- Анализ уроков, извлеченных из опыта разработки аналогичных продуктов.
- Изучение прошлых жалоб и вопросов, связанных с гарантийным обслуживанием.
- Анализ рисков PFMEA
- Определение механизмов управления технологическим процессом на ранних этапах.
- Внедрение механизмов защиты от ошибок в приспособления, инструменты, измерительные приборы и программное обеспечение.
- Проверка эффективности перед внедрением стандартной операционной процедуры.
- Определение планов действий до начала производства.
Именно здесь становится важным подход APQP.
В процессе проектирования команда должна задавать не только следующие вопросы:
Мы можем изготовить эту деталь?
Им также следует спросить:
Может ли этот процесс привести к появлению или допущению дефекта без ведома об этом?
Если да, то этот процесс еще нуждается в доработке.
Как правило, защита от будущих технологических ошибок обходится дешевле, чем модернизация устройств после их запуска.
Это также снижает риск запуска, количество жалоб клиентов, затраты на локализацию и тушение пожаров.
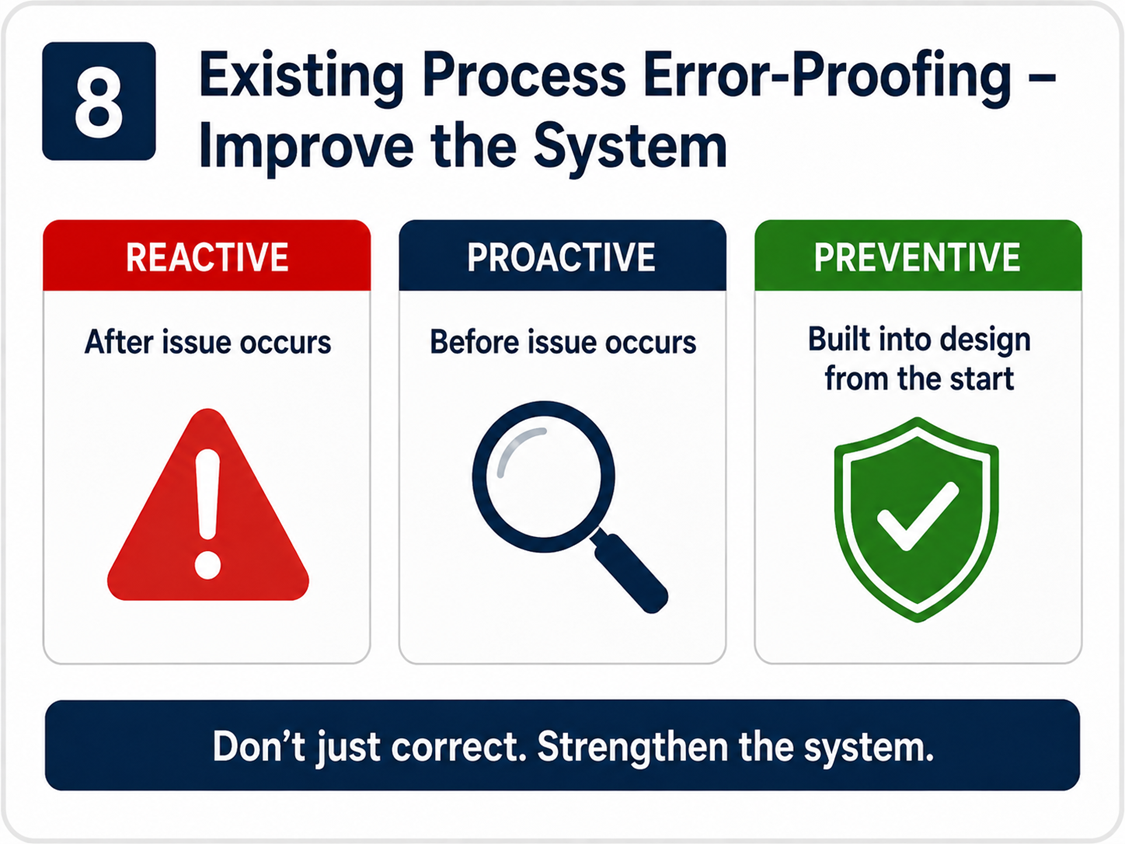
Защита от ошибок в существующих процессах: не только исправляйте ошибки, но и улучшайте систему.
В существующих процессах всегда будут возникать проблемы.
Поступает жалоба клиента. Обнаруживается дефект. Происходит остановка линии. Собирается неправильная деталь. Произошло смешивание этикеток. Пропускается проверка. Деталь упакована неправильно.
Обычно в ответ принимаются корректирующие меры.
Но стандарт CQI-18 побуждает команды мыслить глубже.
Вопрос не только в следующем:
Как нам исправить эту проблему?
Более уместный вопрос:
Как предотвратить повторение подобных ошибок?
В случае существующих процессов защита от ошибок может быть реактивной, проактивной или превентивной.
Реактивная защита от ошибок осуществляется после возникновения проблемы. Проактивная защита от ошибок осуществляется до возникновения проблемы, исходя из рисков или тенденций. Превентивная защита от ошибок закладывается в конструкцию продукта или процесса с самого начала.
Для существующих процессов практическим подходом может быть следующее:
- Изучите фактический дефект.
- Поймите, где была допущена ошибка.
- Определите, где это следовало остановить.
- Проанализируйте анализ видов и последствий отказов (PFMEA) и план контроля.
- Проверьте, являются ли существующие меры контроля средствами предотвращения, обнаружения или только предупреждения.
- Решите, можно ли изменить этот процесс.
- Проверьте эффективность нового метода контроля.
- Обновить документацию
- Поделитесь извлеченными уроками.
Эффективные меры по исправлению ситуации не только закрывают жалобу.
Это должно укрепить процесс.
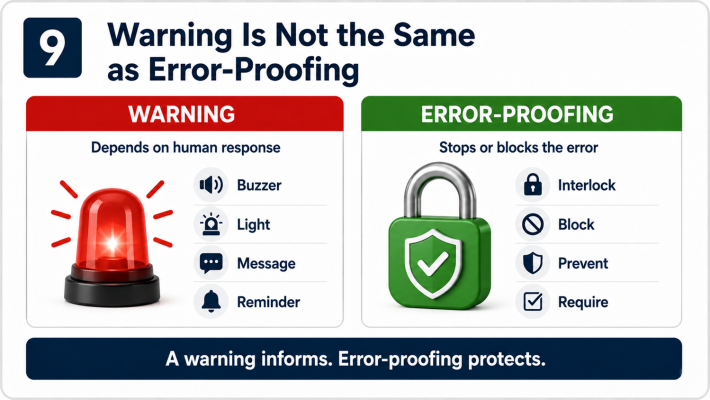
Предупреждение — это не то же самое, что защита от ошибок.
Это различие очень важно.
Многие элементы управления лишь предупреждают оператора.
Например:
- Зуммер
- Свет
- Отобразить сообщение
- Напоминание о контрольном списке
- Информационная доска
- Ручное подтверждение
Это может помочь, но всё же может позволить процессу продолжаться.
Предупреждение зависит от реакции человека.
Если оператор проигнорирует ошибку, неправильно её поймет или будет испытывать производственное давление, ошибка всё равно может остаться незамеченной.
Более строгие меры контроля отличаются.
Они предотвращают неправильные действия или останавливают следующий шаг.
Например:
- Деталь не может быть загружена в неправильном положении.
- Рабочий цикл станка не начнётся, если деталь не будет правильно установлена.
- Несоответствие штрихкода блокирует операцию.
- Прибор не закроется, если установлена неправильная деталь.
- Система не позволяет печатать этикетки без корректных данных.
- Сборка не может продвигаться вперед, если не достигается необходимый крутящий момент.
- Сбой при тестировании автоматически блокирует продукт.
Это разница в степени зрелости.
В предупреждении говорится:
Возможно, что-то не так. Пожалуйста, проверьте.
Надежная система защиты от ошибок гласит:
Что-то не так. Процесс не может продолжаться.
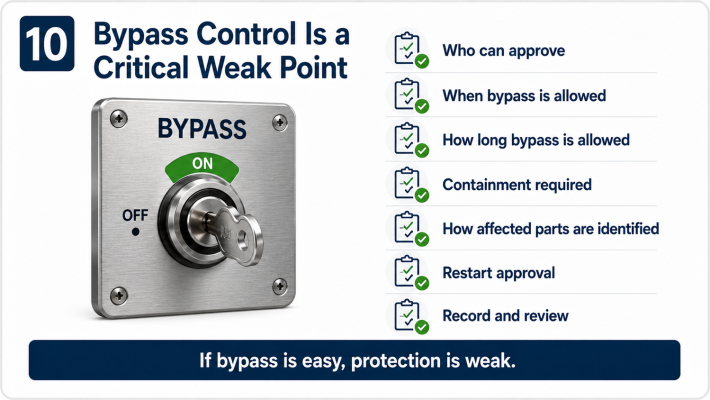
Управление обходным каналом является критическим слабым местом.
Даже хорошее устройство защиты от ошибок может выйти из строя, если не контролируется обходной путь.
Это одна из самых распространенных проблем, возникающих на производстве.
Устройство существует. В плане контроля оно упоминается. Контрольный список аудита подтверждает его наличие. Но в процессе фактического производства его можно обойти.
Иногда обходной путь используется по следующим причинам:
- Датчик выдает ложные срабатывания.
- Техническое обслуживание ожидает
- Производственное давление высокое.
- Данное устройство непрактично.
- Оператор нашел короткий путь
- Руководитель хочет получить результат.
- План действий неясен.
Это серьёзный риск.
Зрелая система защиты от ошибок должна определять:
- Кто может одобрить объезд?
- Когда разрешен объезд
- Как долго разрешен объезд?
- Какие меры по локализации необходимы?
- Как будут идентифицированы затронутые части
- Необходимость стопроцентной проверки
- Как будет одобрен перезапуск
- Какие записи необходимо вести?
- Необходимо ли пересмотреть PFMEA и план контроля?
Если обходные пути не контролируются, организация может использовать только бумажный контроль.
Процесс может выглядеть защищенным, но клиент все равно может быть уязвим.
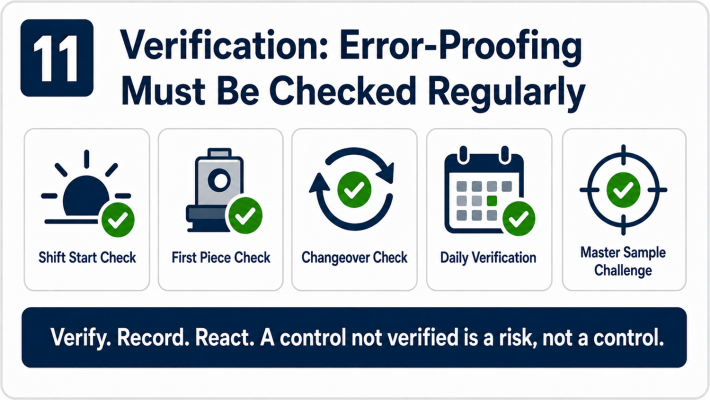
Проверка: Проверка на наличие ошибок должна проводиться регулярно.
Устройство защиты от ошибок не будет эффективно вечно только потому, что оно было установлено один раз.
Датчики выходят из строя. Оснастка изнашивается. Логика программного обеспечения меняется. Эталонные образцы повреждаются. Меняются операторы. Увеличивается количество вариантов продукции. Техническое обслуживание нарушает настройки. Изменения в процессе создают новые риски.
Следовательно, проверка необходима.
Проверка должна дать ответ:
Система защиты от ошибок по-прежнему работает должным образом?
Это может включать в себя:
- Проверка запуска/переключения передач
- Первичные чеки
- Проверки переключения
- Ежедневная проверка
- Чеки на красного кролика
- Мастер-класс по созданию образцов
- Профилактические проверки технического состояния
- Многоуровневые проверки процесса аудита
- Проверка логики программного обеспечения
- Подтверждение плана управления
Частота проверок должна определяться исходя из уровня риска.
Проверку контрольной группы высокого риска не следует проводить небрежно.
Необходимо четко определить метод, периодичность, критерии приемлемости и вести четкую документацию.
Самое важное – должен быть разработан план действий на случай сбоя проверки.
Потому что обнаружение того, что защита от ошибок не работает, — это ещё не конец процесса.
Это начало мер по сдерживанию распространения инфекции.
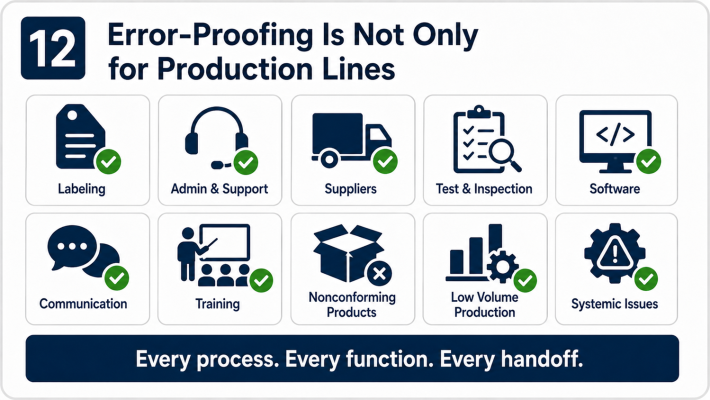
Защита от ошибок важна не только для производственных линий.
Многие считают, что защита от ошибок применима только к сборочным или механическим операциям.
Стандарт CQI-18 придерживается гораздо более широкого подхода.
В руководстве рассматриваются особые аспекты, такие как маркировка, административные и вспомогательные функции, поставщики, несоответствующая продукция, особые причины, испытания и контроль, мелкосерийное производство, программное обеспечение, коммуникация, обучение и системные проблемы.
Это очень полезно, потому что многие серьезные ошибки начинаются не на самом оборудовании.
Они могут начать с:
- Печать этикеток
- Ввод заказа
- Контроль правок чертежа
- Основные данные ERP
- выбор упаковки
- Идентификация деталей поставщика
- подготовка протокола испытаний
- Документация по отправке
- Коммуникация об изменениях в проектировании
- Анализ требований заказчика
Неправильная маркировка может привести к жалобам клиентов. Неверные данные о версии могут привести к дефектам на производстве. Неправильная упаковка может повредить детали. Неправильная версия программного обеспечения может повлиять на производительность продукта. Неправильная идентификация поставщика может привести к путанице.
Поэтому меры по предотвращению ошибок следует применять и к вспомогательным процессам.
Зрелая организация задаёт себе не только следующие вопросы:
В каких ситуациях оператор может допустить ошибку?
В нем задается вопрос:
В каких случаях система может допустить распространение неверной информации, неверных материалов, неверных решений или некачественного продукта?
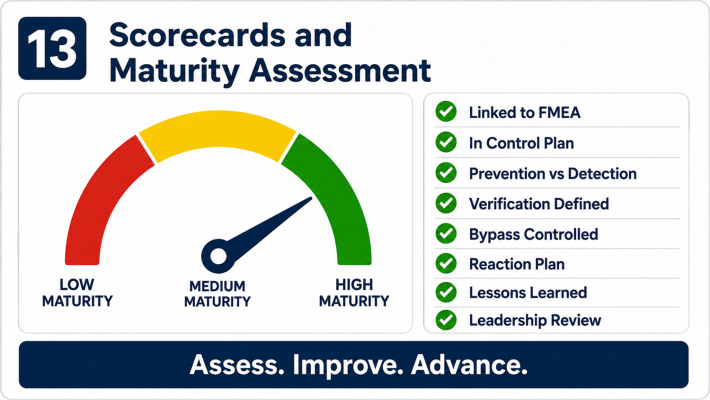
Системы показателей и оценка зрелости
Одним из полезных аспектов CQI-18 является то, что он не ограничивается лишь концепциями.
Он также включает в себя оценочные таблицы и подходы к оценке в таких областях, как предотвращение ошибок на производстве, предотвращение ошибок в непрерывных процессах, предотвращение ошибок в производственных процессах, административные процессы и предотвращение ошибок проектирования.
Это важно, потому что для предотвращения ошибок необходима оценка уровня зрелости системы.
В противном случае, у организации может быть много изолированных устройств, но не будет никакой системы.
В ходе проверки уровня зрелости следует проверить:
- Связано ли устранение ошибок с анализом видов и последствий отказов (FMEA)?
- Включено ли это в план контроля?
- Определена ли периодичность проверки?
- Контролируется ли обходной канал?
- Четко ли изложен план действий?
- Используются ли полученные уроки повторно?
- Включены ли поставщики?
- Учитываются ли процессы поддержки?
- Прошли ли сотрудники обучение?
- Измеряются ли улучшения?
- Проводит ли руководство анализ эффективности?
Без оценки защита от ошибок становится незаметной, пока не потерпит неудачу.
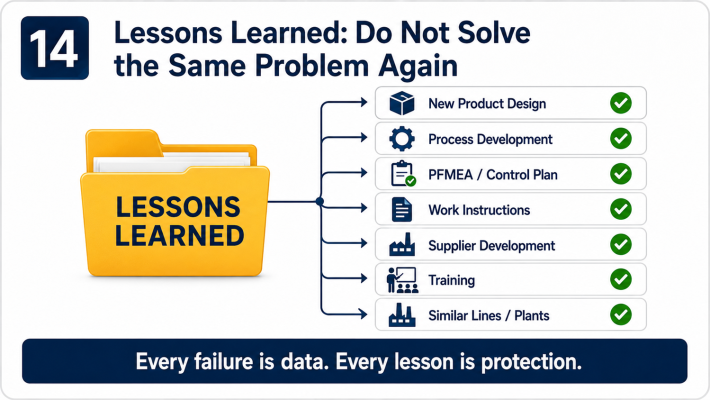
Уроки, извлеченные из опыта: не стоит снова решать ту же проблему.
Каждая жалоба клиента должна чему-то научить организацию.
Каждый обнаруженный дефект должен способствовать улучшению системы.
Каждая внутренняя неудача должна стать уроком для будущих продуктов и процессов.
Однако во многих организациях извлеченные уроки недостаточно усвоены.
Они сохраняются в отчетах 8D, файлах PowerPoint или протоколах совещаний.
Они не достигают:
- Новый дизайн продукта
- Разработка новых процессов
- Обновления PFMEA
- Обновления плана управления
- Обновления рабочих инструкций
- Развитие поставщиков
- Учебные материалы
- Похожие строки
- Похожие товары
- Будущие обзоры APQP
В стандарте CQI-18 большое значение придается извлеченным урокам, поскольку защита от ошибок должна улучшаться со временем.
Если подобная ошибка повторится на другой производственной линии, другом заводе или при выпуске другого продукта, то организация, по сути, ничему не научилась.
Это лишь исправило ошибку.
В условиях развитой культуры защиты от ошибок каждая неудача рассматривается как отправная точка для предотвращения подобных ситуаций в будущем.
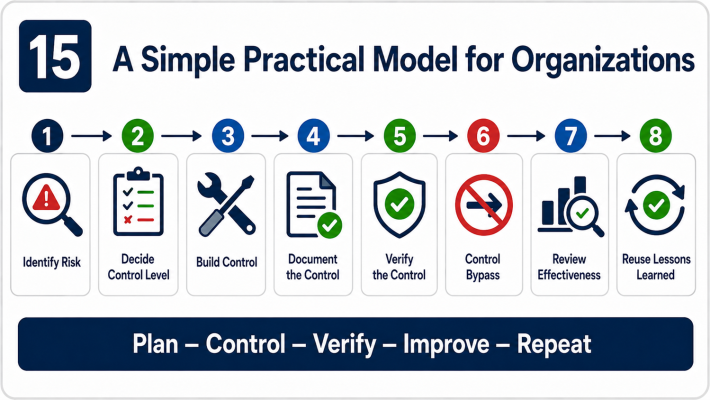
Простая практическая модель для организаций
Для практической реализации организации могут использовать простую модель:
Шаг 1: Выявление риска
Используйте DFMEA, PFMEA, жалобы, гарантийное обслуживание, брак, переделку, сортировку, результаты аудита и отзывы операторов.
Шаг 2: Определите уровень контроля.
Спросите, возможно ли предотвращение. Если предотвращение невозможно, определите, как обнаружение предотвратит следующий шаг. Избегайте полагаться только на предупреждения там, где риск высок.
Шаг 3: Внедрите механизм контроля в процесс.
Используйте проектирование изделий, проектирование оснастки, машинную логику, датчики, программное обеспечение, блокировки, управление штрих-кодами, системы машинного зрения или физическую защиту.
Шаг 4: Документирование контроля
Обновите анализ видов и последствий отказов (PFMEA), план контроля, рабочие инструкции, план технического обслуживания и план реагирования.
Шаг 5: Проверка контроля
Определите метод, периодичность, ответственность, критерии приемлемости и порядок ведения документации.
Шаг 6: Управление обходом
Определите этапы утверждения, локализации, перезапуска и эскалации.
Шаг 7: Оценка эффективности
Выявление дефектов, доработок, сортировки, остановок, результатов аудита и повторяющихся сбоев.
Шаг 8: Повторное использование полученных уроков.
Примените полученные знания к аналогичным продуктам, процессам, поставщикам и будущим программам.
Десять вопросов для оценки вашего уровня зрелости в области защиты от ошибок.
Вот десять простых вопросов, которые может задать себе каждое растение:
- Связаны ли наши меры по предотвращению ошибок с рисками, связанными с анализом видов и последствий отказов (PFMEA)?
- Они четко включены в план контроля?
- Они предотвращают ошибку или только обнаруживают её?
- Может ли процесс продолжаться при наличии ошибки?
- Можно ли легко обойти это устройство?
- Определены ли принципы одобрения и ограничения обходных путей?
- Определена и соблюдается ли периодичность проверок?
- Существует ли четкий план действий на случай сбоя проверки?
- Используются ли полученные уроки при проектировании новых продуктов и процессов?
- Защищены ли от ошибок также процессы поддержки, или только производственные линии?
Если ответы на многие из этих вопросов неубедительны, то у организации, возможно, отсутствует система защиты от ошибок.
Возможно, в нём используются только устройства защиты от ошибок.
Заключение
Стандарт CQI-18 служит очень полезным напоминанием для производственных организаций.
Защита от ошибок не сводится к увеличению количества проверок.
Речь не идёт об обвинении операторов.
Речь идёт не только об установке устройств после жалоб клиентов.
Речь идёт о проектировании системы, в которой предотвращаются, выявляются на ранней стадии, останавливается дальнейшее развитие проблем, регулярно проверяется и постоянно совершенствуется нежелательные явления.
Цель состоит не в том, чтобы сделать людей совершенными.
Цель состоит в том, чтобы сделать этот процесс достаточно надежным, чтобы защитить людей, клиентов и организацию от предсказуемых ошибок.
В конечном итоге, настоящая проверка на отказоустойчивость заключается не в том, существует ли датчик.
Настоящее испытание заключается в следующем:
Может ли процесс спокойно принять неблагоприятные условия и при этом продолжаться?
Если да, то работа не завершена.
Потому что эффективная защита от ошибок — это не устройство.
Это система управления, основанная на профилактике, дисциплине, проверке и обучении.
В вашей организации защита от ошибок рассматривается как система, или она по-прежнему ограничивается датчиками, контрольными списками и контрольными точками?