
Einführung
Die meisten Organisationen geben an, über Fehlervermeidung zu verfügen.
Gehen wir jedoch in die Fertigung, finden wir oft etwas anderes vor.
Ein Sensor wird installiert. Eine Checkliste wird ergänzt. Eine Warnleuchte wird vorgesehen. Ein Bediener wird geschult. Ein Qualitätsprüfpunkt wird eingerichtet.
Dann glauben alle, das Risiko sei beherrscht.
Eine wichtige Frage wird jedoch häufig übersehen:
Kann der Prozess bei Vorliegen des falschen Zustands trotzdem fortgesetzt werden?
Wenn die Antwort ja lautet, verfügt die Organisation möglicherweise nicht über eine wirksame Fehlervermeidung, sondern lediglich über eine bessere Entdeckung.
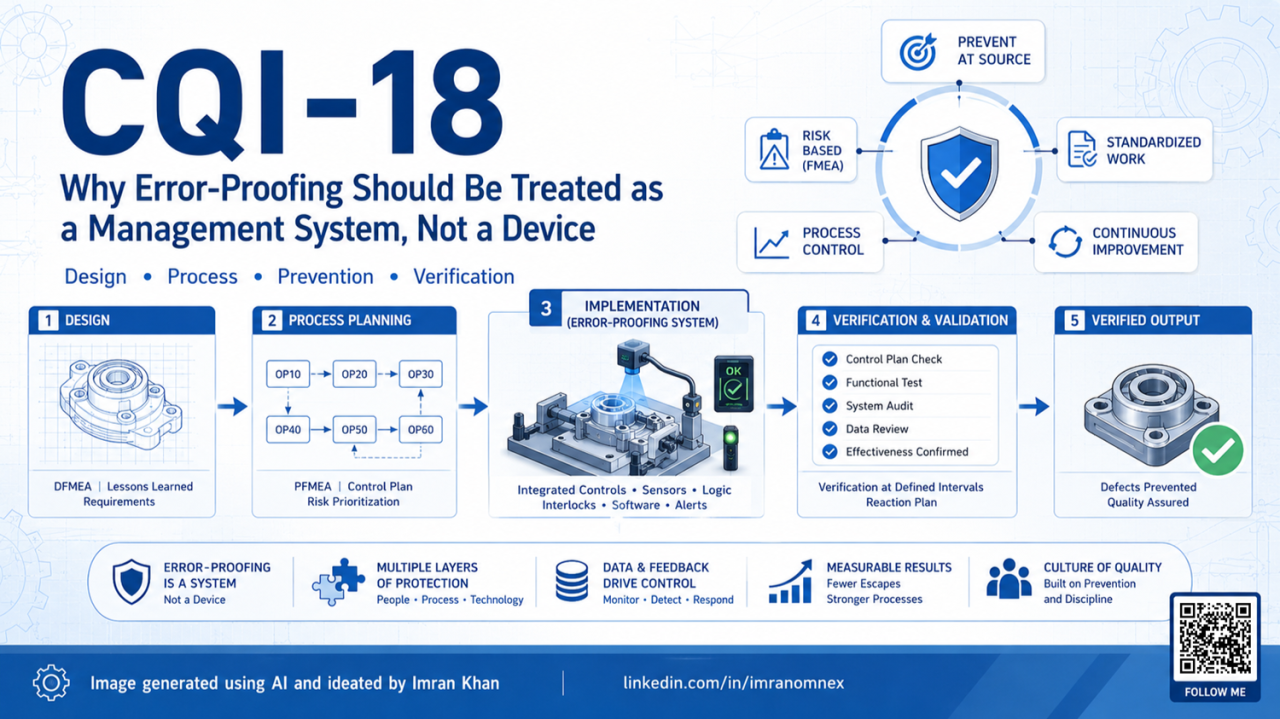
Hier setzt an CQI-18, Leitfaden zur wirksamen Fehlervermeidung, besonders wichtig. Dabei wird Fehlervermeidung nicht nur als Poka-Yoke-Vorrichtung betrachtet, sondern als umfassenderes System, das mit Kultur, Produktentwicklung, Prozessplanung, FMEA, standardisierter Arbeit, Produktionslenkungsplänen, Verifizierung und fortlaufender Verbesserung verknüpft ist.
Die eigentliche Botschaft ist einfach:
Fehlervermeidung bedeutet nicht den Nachweis, dass eine Vorrichtung existiert. Sie bedeutet den Nachweis, dass der Prozess einen falschen Zustand nicht unbemerkt akzeptieren kann.
Das eigentliche Problem: Viele Werke verlassen sich weiterhin auf Entdeckung
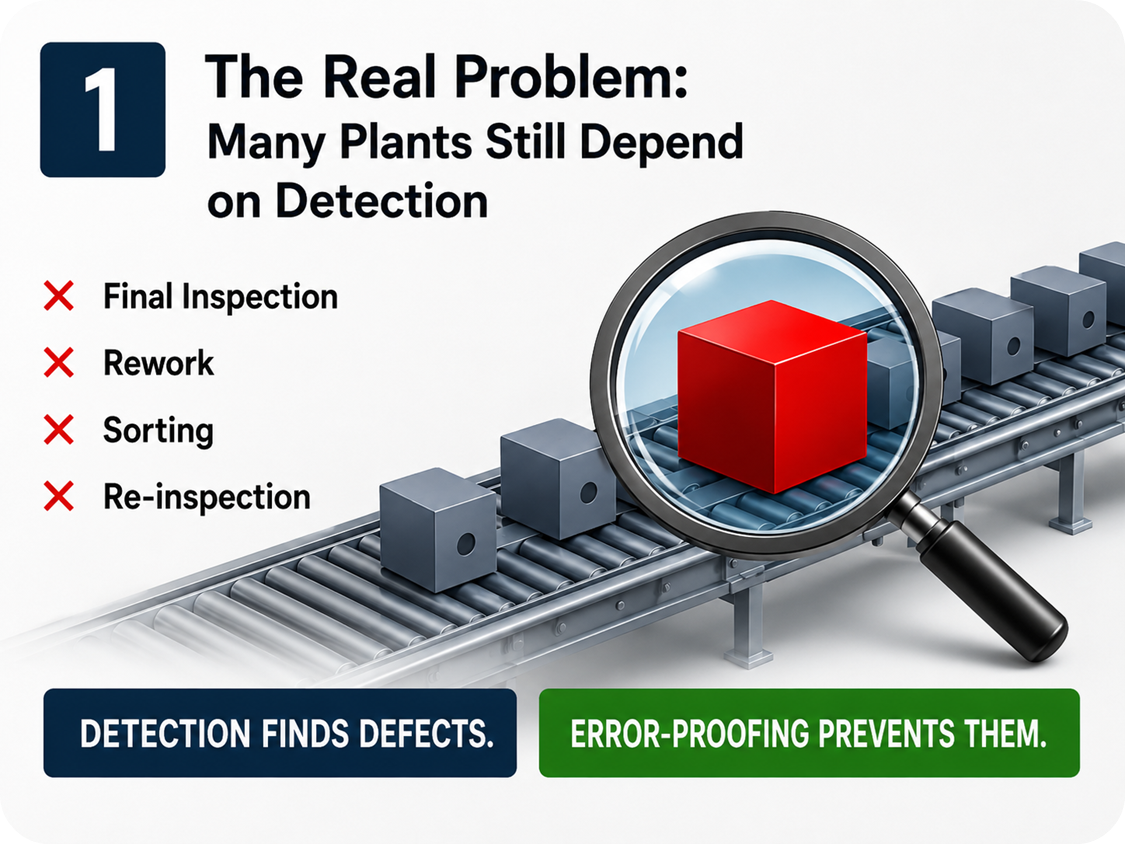
In vielen Fertigungswerken ist das Qualitätssystem noch stark von der Fehlerentdeckung abhängig.
Die Organisation verfügt möglicherweise über:
- Endprüfung
- Rundgangsprüfung
- Nachprüfung
- Sortierung
- Qualitätsprüfpunkte
- Eindämmungsmaßnahmen beim Kunden
- Zusätzliche Verifizierung nach Reklamationen
Diese Aktivitäten sind in manchen Situationen nützlich, beseitigen jedoch nicht die Fehlerquelle.
Fehlerentdeckung zeigt uns, dass etwas schiefgelaufen ist.
Fehlervermeidung sollte verhindern, dass das Falsche geschieht, oder zumindest verhindern, dass es weitergegeben wird.
Das ist ein sehr wichtiger Unterschied.
Ein auf Entdeckung ausgerichtetes System fragt:
Haben wir den Fehler gefunden?
Ein auf Vermeidung ausgerichtetes System fragt:
Warum konnte der Prozess den Fehler erzeugen oder weitergeben?
CQI-18 fordert Organisationen dazu auf, von der ersten Frage zur zweiten überzugehen.
CQI-18 handelt von Kultur, nicht nur von Poka-Yoke
Viele Menschen verwenden den Begriff Poka-Yoke, sobald sie einen Sensor, eine Vorrichtung, einen Scanner oder eine Verriegelung sehen.
CQI-18 betrachtet das Thema jedoch umfassender.
Der Leitfaden verbindet Fehlervermeidung mit der Idee, ein Null-Fehler-Kultur. Das bedeutet nicht, dass Menschen niemals Fehler machen werden. Es bedeutet, dass das System so gestaltet werden sollte, dass häufige Fehler verhindert, frühzeitig erkannt oder aufgehalten werden, bevor sie den Kunden erreichen.
Dies ist ein kultureller Wandel.
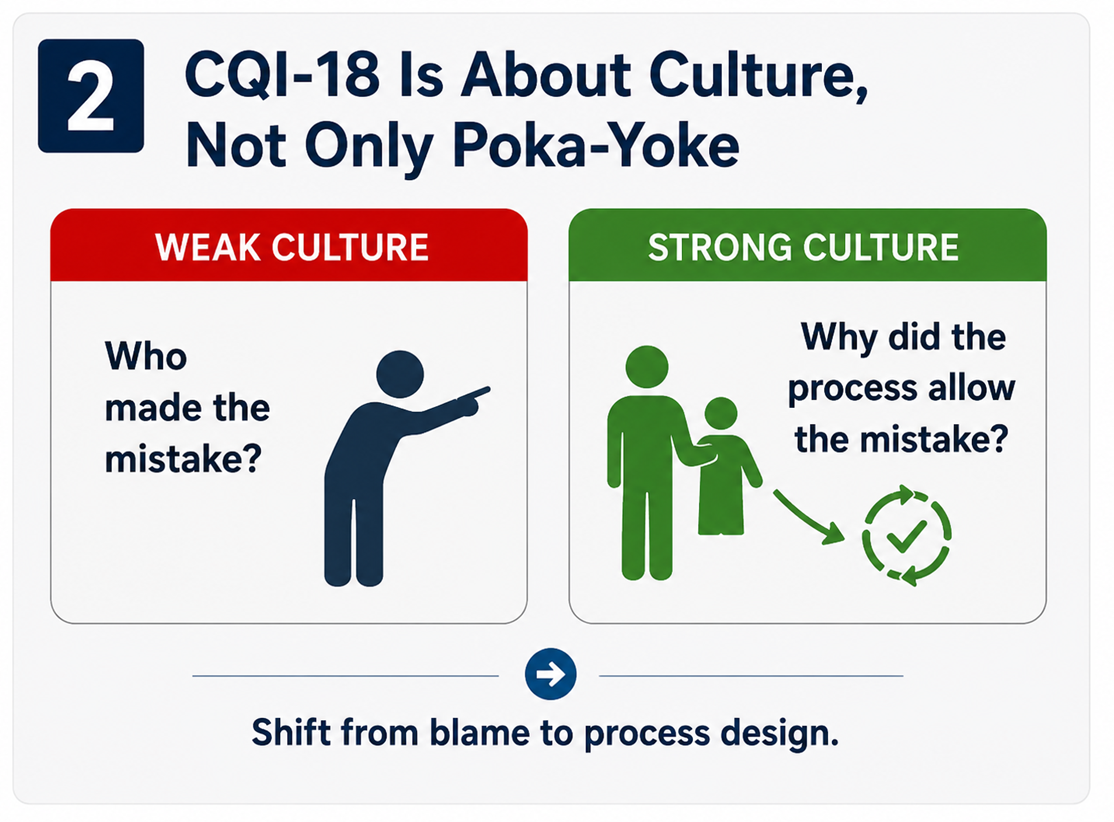
In einer schwachen Kultur lautet die Reaktion auf einen Fehler:
Wer hat den Fehler gemacht?
In einer reifen Kultur lautet die Reaktion:
Warum hat der Prozess den Fehler zugelassen?
Dieser Wandel ist wirkungsvoll.
Dadurch verlagert sich der Schwerpunkt der Organisation von Schuldzuweisungen auf die Prozessgestaltung.
Dadurch verändert sich auch die Rolle der Führung. Fehlervermeidung kann nicht allein den Bedienern oder Qualitätsprüfern überlassen werden. Sie erfordert die Beteiligung von Entwicklung, Fertigungstechnik, Produktion, Instandhaltung, Qualität, Logistik, Lieferanten und Management.
Der Zusammenhang mit den Fehlerkosten
Unzureichende Fehlervermeidung verursacht überall Kosten.
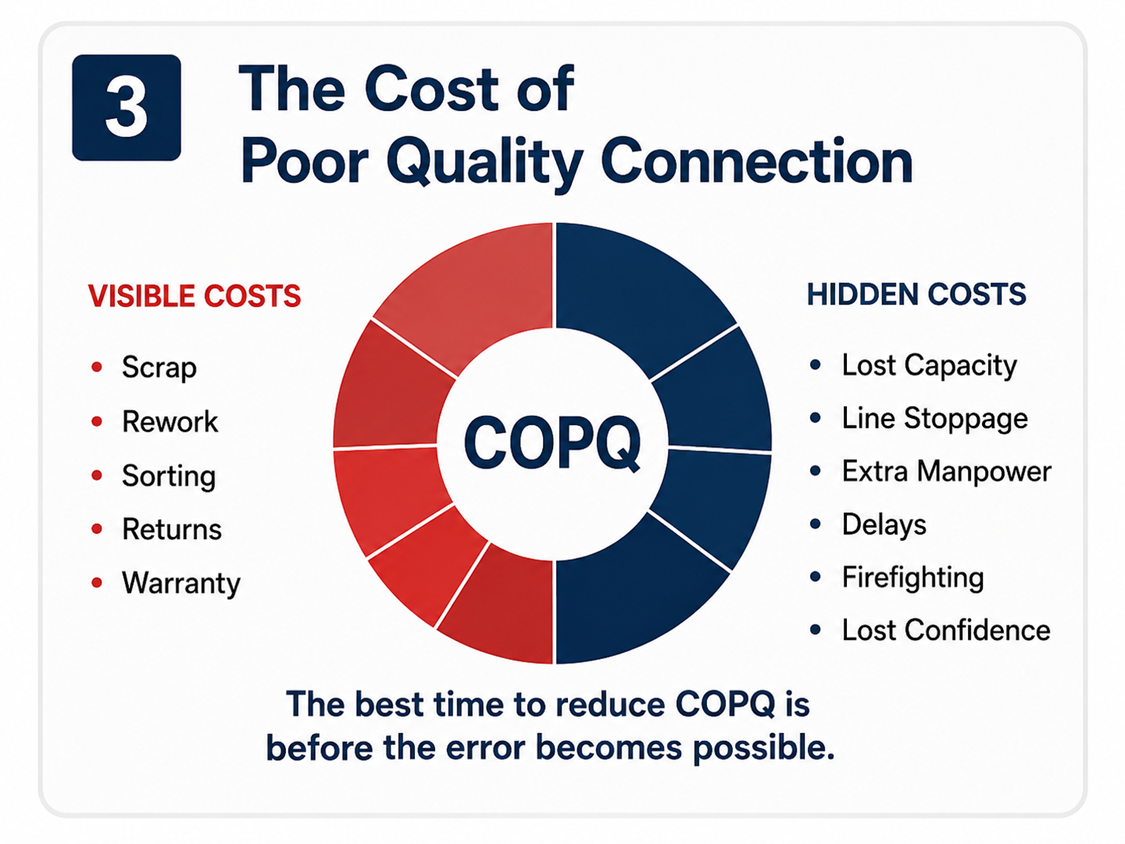
Einige Kosten sind sichtbar:
- Ausschuss
- Nacharbeit
- Sortierung
- Nachprüfung
- Kundenrücksendungen
- Gewährleistungsansprüche
Viele Kosten bleiben jedoch verborgen:
- Verlorene Kapazität
- Linienstillstand
- Zusätzlicher Personaleinsatz
- Verspätete Auslieferungen
- Wiederholte Besprechungen
- Akute Problembekämpfung
- Verlust des Kundenvertrauens
- Managementzeit für vermeidbare Probleme
Deshalb besteht ein enger Zusammenhang zwischen CQI-18 und den Kosten schlechter Qualität. Der Leitfaden erläutert Kostenkategorien wie Fehlerverhütung, Prüfung sowie interne und externe Fehler. Er betont außerdem, dass die Erfassung der Qualitätskosten Organisationen hilft, die Ursachen schlechter Qualität zu erkennen und Verbesserungsschwerpunkte festzulegen.
Ein Unternehmen glaubt möglicherweise, Geld zu sparen, indem es auf vorbeugende Lenkungsmaßnahmen verzichtet.
Tatsächlich zahlt die Organisation möglicherweise durch verborgene Verluste wesentlich mehr.
Der beste Zeitpunkt, um Fehlerkosten zu senken, liegt nicht nach der Entstehung des Fehlers.
Er liegt vor dem Zeitpunkt, an dem der Fehler möglich wird.
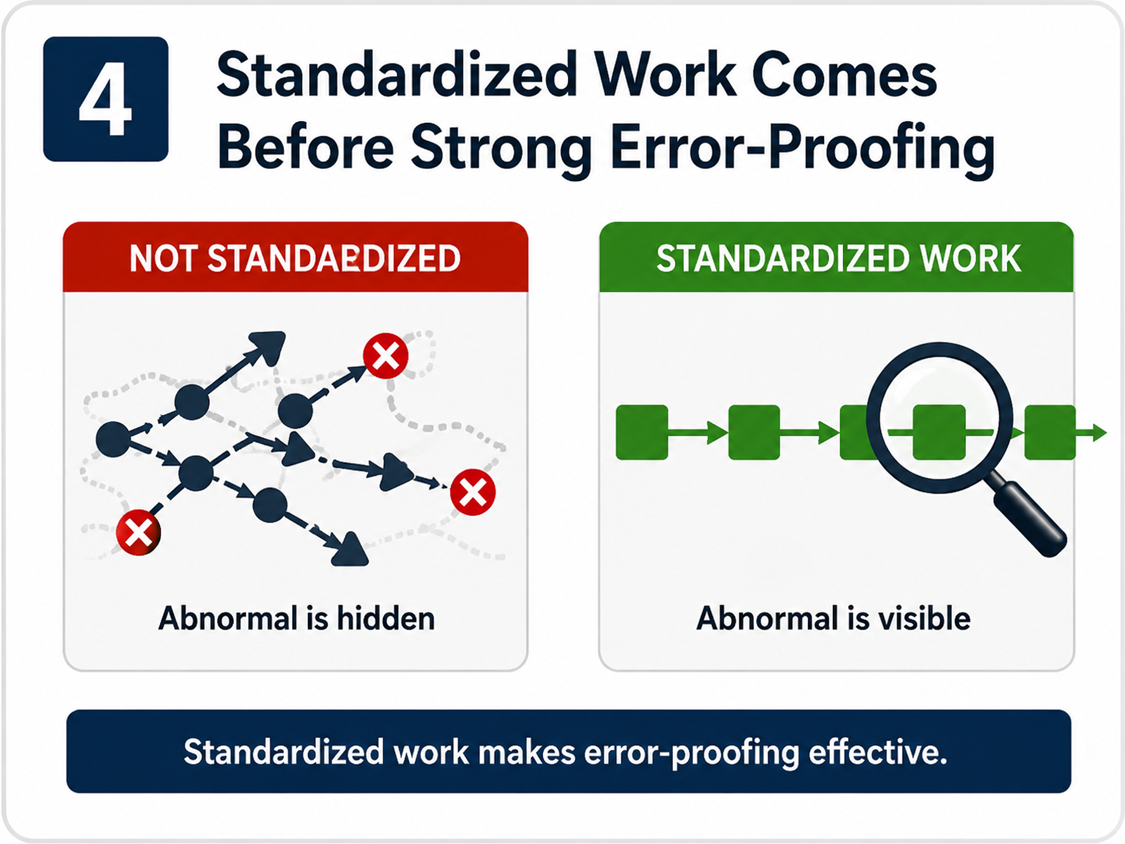
Standardisierte Arbeit ist die Voraussetzung für wirksame Fehlervermeidung
Dies ist eine der praxisnächsten Erkenntnisse aus CQI-18.
Ist die Arbeitsmethode nicht standardisiert, bleibt die Fehlervermeidung schwach.
Warum?
Denn Fehlervermeidung funktioniert am besten, wenn die richtige Vorgehensweise klar definiert ist.
Wenn jede Schicht anders arbeitet, jeder Bediener Teile anders einlegt, jede Linie eine andere Reihenfolge nutzt oder jede Führungskraft eine andere Reaktion akzeptiert, wird es schwierig, den abnormalen Zustand zu erkennen.
Standardisierte Arbeit legt Folgendes fest:
- Die richtige Reihenfolge
- Die vorgesehene Methode
- Der normale Zustand
- Der abnormale Zustand
- Die Reaktion, wenn etwas schiefgeht
Erst wenn diese Grundlage geklärt ist, kann Fehlervermeidung wirksam werden.
Ein Sensor in einem instabilen Prozess erkennt möglicherweise lediglich Schwankungen. Eine zusätzliche Checkliste in einem nicht standardisierten Prozess erzeugt möglicherweise nur Papierarbeit. Eine Warnleuchte in einem unzureichend beherrschten Prozess wird möglicherweise nur zu einem unbeachteten Hintergrundsignal.
Bevor wir also fragen: „Welches Poka Yoke sollten wir installieren?“, lautet die bessere Frage:
Ist der Prozess stabil genug, damit Fehlervermeidung wirksam sein kann?
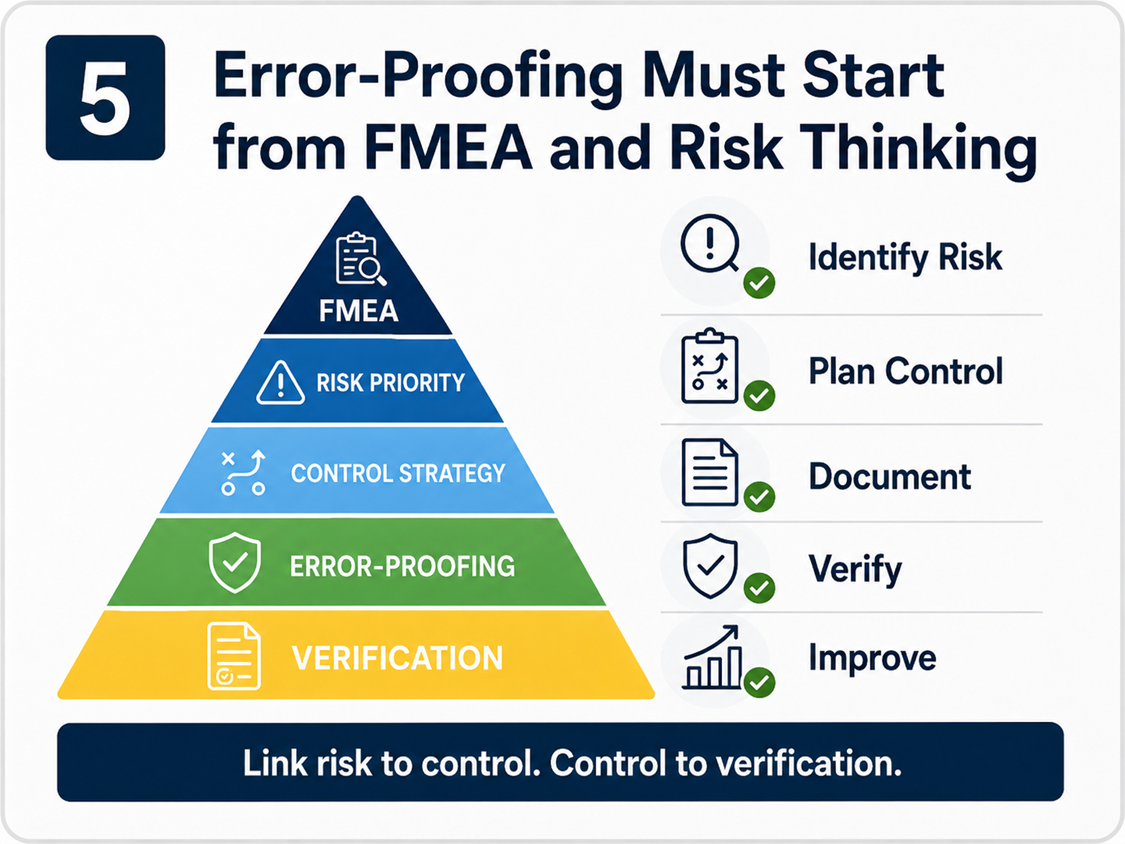
Fehlervermeidung muss bei FMEA und Risikodenken beginnen
Fehlervermeidung sollte nicht zufällig erfolgen.
Es sollte sich am Risiko orientieren.
CQI-18 verknüpft Fehlervermeidung klar mit FMEA und Risikobewertung. Der Leitfaden betont, dass FMEA dabei hilft, den Bedarf an Fehlervermeidung zu erkennen, insbesondere wenn Fehlerarten Bedenken hinsichtlich Sicherheit, gesetzlicher Anforderungen, Auftreten oder Entdeckung aufwerfen.
Dies ist für Organisationen der Automobilindustrie sehr wichtig.
Ein praxisnaher Ablauf sollte so aussehen:
DFMEA oder PFMEA identifiziert das Risiko Das Team entscheidet, ob eine Vermeidungs- oder Entdeckungsmaßnahme erforderlich ist Die Lenkungsmaßnahme ist in die Produkt- oder Prozessgestaltung integriert Die Kontrolle ist im Produktionslenkungsplan dokumentiert Die Verifizierungsmethode und ihre Häufigkeit sind festgelegt Der Reaktionsplan ist eindeutig beschrieben Gewonnene Erkenntnisse werden für künftige Programme festgehalten
Ohne diese Verknüpfung bleibt Fehlervermeidung isoliert.
Die Maßnahme kann zwar in der Fertigung vorhanden sein, aber möglicherweise nicht mit der Risikoanalyse verknüpft sein.
Das ist gefährlich.
Wenn eine Einrichtung zur Fehlervermeidung eine Fehlerart mit hohem Risiko beherrscht, sollte sie in der PFMEA und im Produktionslenkungsplan erkennbar sein. Außerdem sollten Prüfmethode, Häufigkeit, Verantwortung und Reaktionsplan festgelegt sein.
Andernfalls weiß die Organisation möglicherweise nicht, ob die Kontrolle weiterhin wirksam ist.
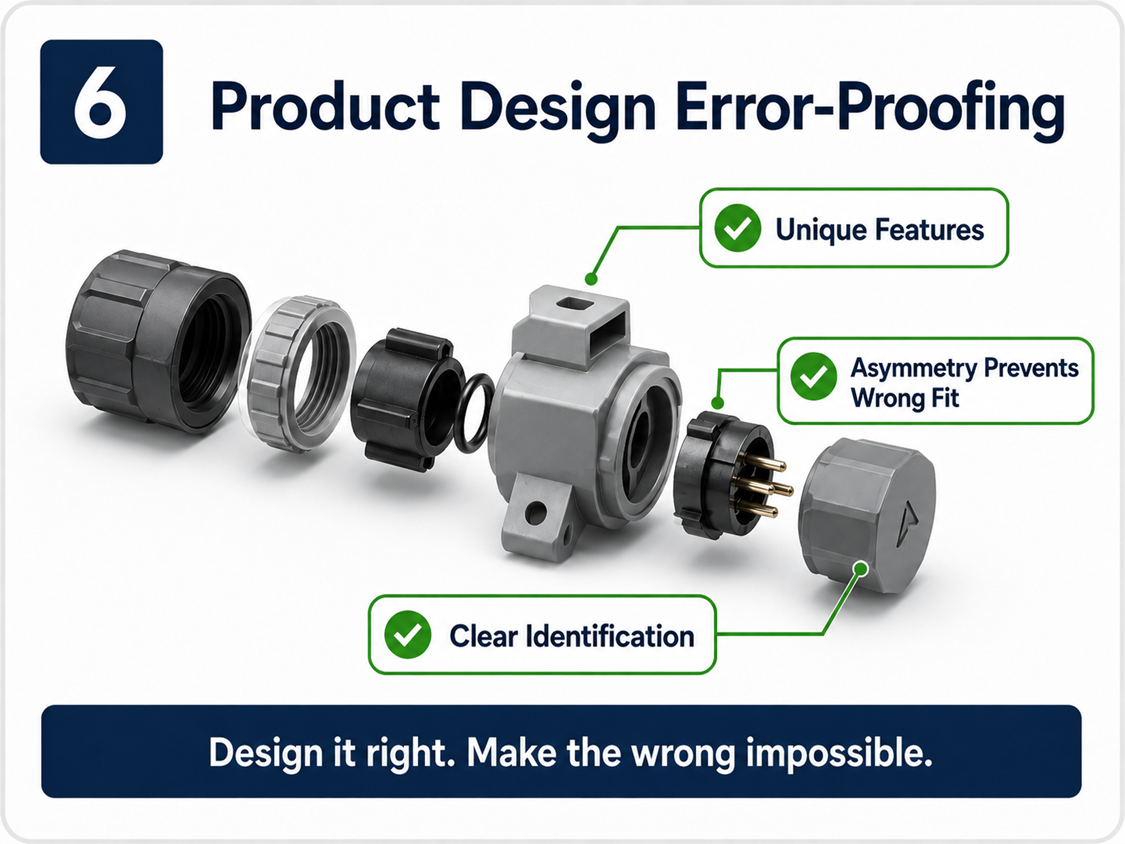
Fehlervermeidung in der Produktentwicklung: Die beste Absicherung wird oft frühzeitig konstruiert
Viele Fertigungsfehler werden lange vor Beginn der Fertigung angelegt.
Sie entstehen während der Produktentwicklung.
Wenn zwei Teile ähnlich aussehen, wird eine falsche Montage wahrscheinlicher. Wird die Orientierung nicht kontrolliert, ist ein umgekehrter Einbau möglich. Lässt die Steckverbinderauslegung eine falsche Verbindung zu, wird der Fehler möglich. Sind Teile schwer zu handhaben, nehmen Bedienfehler zu. Ist das Produkt unnötig komplex, lässt sich der Prozess schwerer beherrschen.
CQI-18 misst der Fehlervermeidung durch die Produktgestaltung große Bedeutung bei. Der Leitfaden erläutert, dass die Konstruktion Möglichkeiten für Fertigungsfehler beseitigen oder verringern kann. Zudem verknüpft er die Produktgestaltung mit DFMEA, montagegerechter Konstruktion, fertigungsgerechter Konstruktion, gewonnenen Erkenntnissen, Standards, Benchmarking, Gewährleistung und Simultaneous Engineering.
Dies ist ein wesentlicher Punkt.
Die kostengünstigste Fehlervermeidung ist nicht immer eine nachträglich ergänzte Vorrichtung.
Manchmal ist die beste Fehlervermeidung eine Konstruktionsentscheidung, die eine falsche Montage unmöglich macht.
Zum Beispiel:
- Ein Teil, das nur in einer Richtung passt
- Ein Steckverbinder, der nicht falsch angeschlossen werden kann
- Ein linkes und ein rechtes Teil, die eindeutig unterschiedlich sind
- Eine Konstruktion, die manuelle Einstellungen reduziert
- Eine Form, die falsches Einlegen verhindert
- Ein Merkmal, das eine fehlende Montage sofort sichtbar macht
Deshalb müssen Entwicklungs- und Fertigungsteams frühzeitig zusammenarbeiten.
Wenn Fehlervermeidung erst nach Kundenreklamationen beginnt, ist die Organisation bereits zu spät dran.
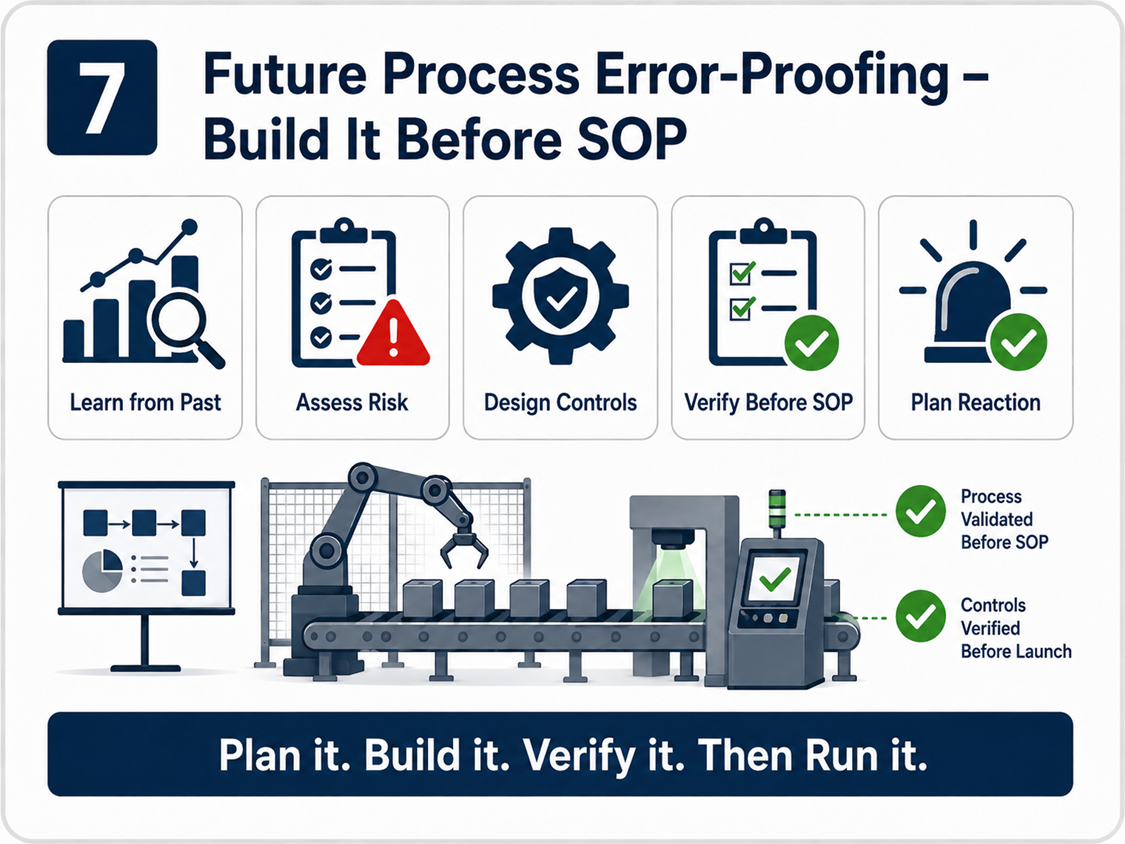
Fehlervermeidung für zukünftige Prozesse: Vor SOP integrieren
Viele Organisationen setzen Fehlervermeidung erst ein, nachdem Fehler aufgetreten sind.
Das ist reaktiv.
CQI-18 fördert einen besseren Ansatz für zukünftige Prozesse.
Bei neuen Linien, Anlagen, Produkten oder Fertigungsprozessen sollte Fehlervermeidung bereits vor dem Anlauf berücksichtigt werden.
Dazu gehören:
- Überprüfung gewonnener Erkenntnisse aus ähnlichen Produkten
- Frühere Reklamationen und Gewährleistungsfälle untersuchen
- PFMEA-Risiken bewerten
- Prozesslenkungsmaßnahmen frühzeitig festlegen
- Fehlervermeidung in Vorrichtungen, Werkzeuge, Messmittel und Software integrieren
- Verifizierung der Wirksamkeit vor SOP
- Reaktionspläne vor Produktionsbeginn festlegen
Hier wird das Denken im Sinne von APQP wichtig.
Bei der Prozessgestaltung sollte das Team nicht nur fragen:
Können wir dieses Teil fertigen?
Sie sollten außerdem fragen:
Kann dieser Prozess einen Fehler erzeugen oder weitergeben, ohne dies zu erkennen?
Falls ja, muss der Prozess noch verbessert werden.
Fehlervermeidung für künftige Prozesse ist meist günstiger als die Nachrüstung von Vorrichtungen nach dem Serienanlauf.
Sie reduziert außerdem Anlaufrisiken, Kundenbeschwerden, Eindämmungskosten und reaktive Krisenbewältigung.
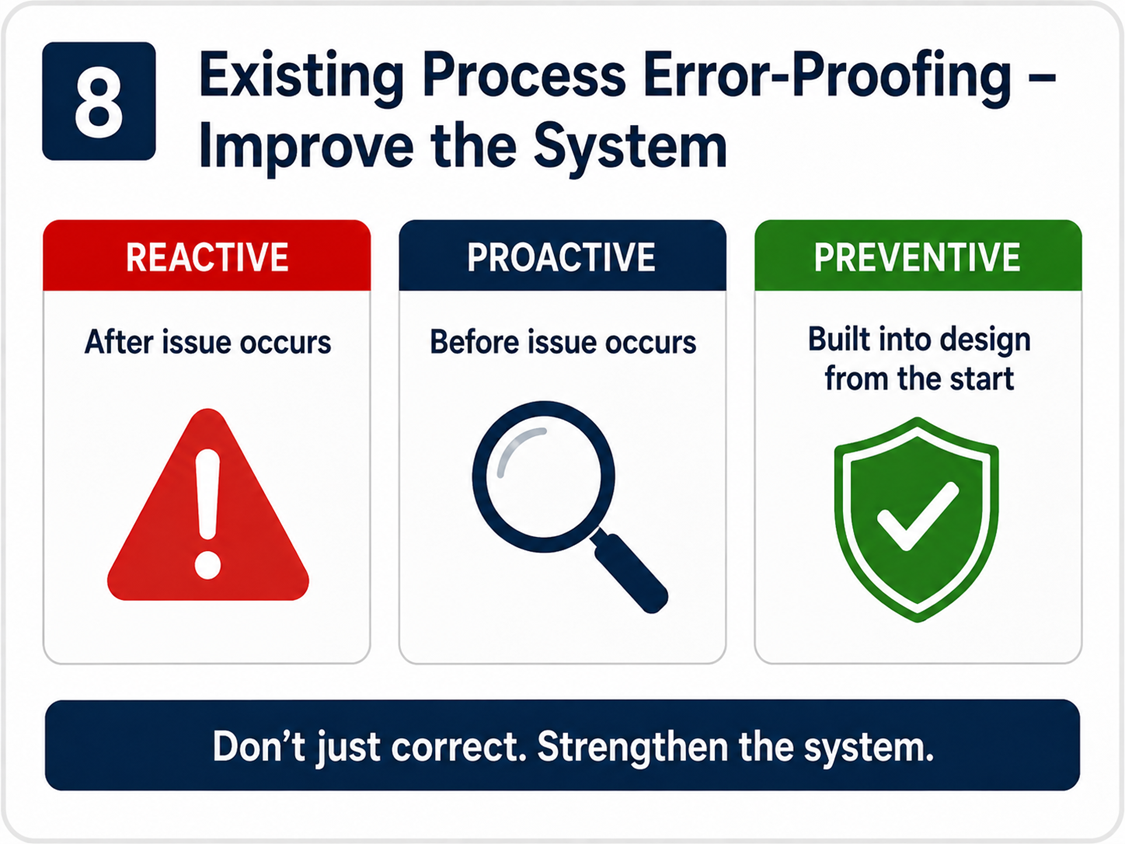
Fehlervermeidung im bestehenden Prozess: Nicht nur korrigieren, sondern das System verbessern
In bestehenden Prozessen wird es immer Probleme geben.
Eine Kundenreklamation geht ein. Ein Fehler schlüpft durch. Eine Linie steht still. Ein falsches Teil wird montiert. Ein Etikett wird vertauscht. Ein Test wird übersprungen. Ein Teil wird falsch verpackt.
Die übliche Reaktion ist eine Korrekturmaßnahme.
CQI-18 ermutigt Teams jedoch, tiefer nachzudenken.
Die Frage lautet nicht nur:
Wie korrigieren wir dieses Problem?
Die bessere Frage lautet:
Wie verhindern wir, dass diese Art von Fehler erneut auftritt?
Bei bestehenden Prozessen kann Fehlervermeidung reaktiv, proaktiv oder präventiv erfolgen.
Reaktive Fehlervermeidung erfolgt nach dem Auftreten eines Problems. Proaktive Fehlervermeidung erfolgt vor dem Auftreten eines Problems auf Grundlage von Risiken oder Trends. Präventive Fehlervermeidung wird von Anfang an in die Gestaltung des Produkts oder Prozesses integriert.
Für bestehende Prozesse kann ein praktikabler Ansatz folgendermaßen aussehen:
- Untersuchen Sie den tatsächlichen Fehler
- Verstehen Sie, an welcher Stelle der Fehler eingebracht wurde
- Ermitteln Sie, wo der Fehler hätte aufgehalten werden müssen
- PFMEA und Produktionslenkungsplan überprüfen
- Prüfen Sie, ob die bestehenden Kontrollen der Vermeidung, der Entdeckung oder lediglich der Warnung dienen
- Entscheiden, ob der Prozess geändert werden kann
- Verifizieren Sie die Wirksamkeit der neuen Maßnahme
- Dokumentation aktualisieren
- Gewonnene Erkenntnisse teilen
Eine gute Abstellmaßnahme schließt nicht nur die Reklamation ab.
Sie sollte den Prozess robuster machen.
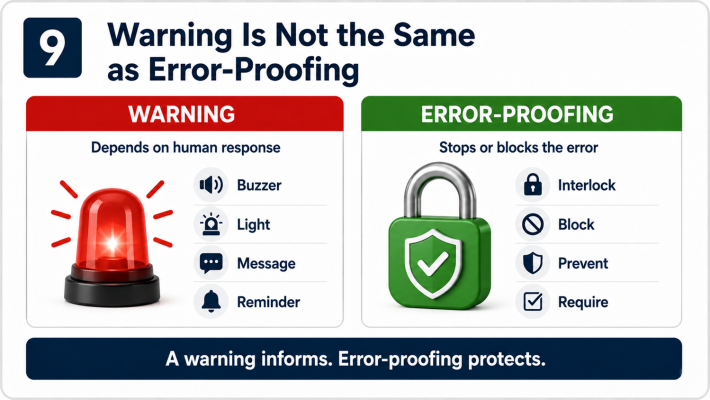
Eine Warnung ist nicht dasselbe wie Fehlervermeidung
Diese Unterscheidung ist sehr wichtig.
Viele Maßnahmen warnen den Bediener lediglich.
Zum Beispiel:
- Summer
- Licht
- Anzeigemeldung
- Checklisten-Erinnerung
- Anweisungstafel
- Manuelle Bestätigung
Diese können helfen, lassen aber möglicherweise weiterhin zu, dass der Prozess fortgesetzt wird.
Eine Warnung hängt von der menschlichen Reaktion ab.
Wenn der Bediener die Warnung ignoriert, sie missversteht oder unter Produktionsdruck steht, kann der Fehler trotzdem weitergegeben werden.
Wirksamere Maßnahmen sind anders.
Sie verhindern die falsche Handlung oder stoppen den nächsten Schritt.
Zum Beispiel:
- Das Teil kann nicht in falscher Ausrichtung eingelegt werden
- Der Maschinenzyklus startet nur, wenn das Teil korrekt positioniert ist
- Eine Barcode-Abweichung sperrt den Vorgang
- Die Vorrichtung schließt nicht, wenn das falsche Teil eingelegt ist
- Das System erlaubt keinen Etikettendruck ohne korrekte Daten
- Die Montage kann nicht fortgesetzt werden, wenn das Drehmoment nicht erreicht wird
- Eine fehlgeschlagene Prüfung sperrt das Produkt automatisch
Darin liegt der Unterschied im Reifegrad.
Eine Warnung besagt:
Möglicherweise stimmt etwas nicht. Bitte prüfen.
Ein wirksames Fehlervermeidungssystem sagt:
Etwas stimmt nicht. Der Prozess kann nicht fortgesetzt werden.
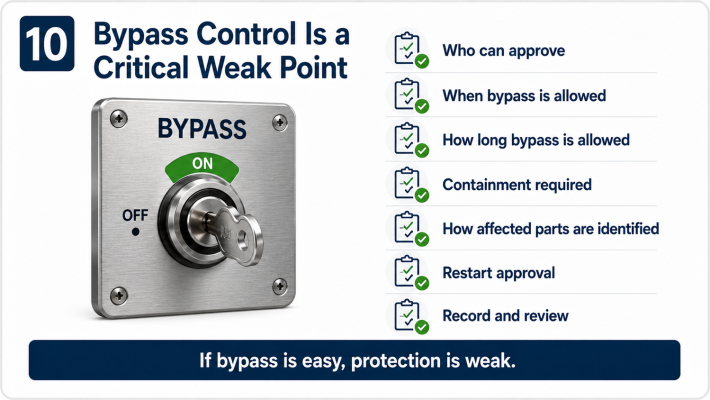
Die Beherrschung von Überbrückungen ist eine kritische Schwachstelle
Selbst eine gute Fehlervermeidungsvorrichtung kann versagen, wenn ihre Umgehung nicht beherrscht wird.
Dies ist eine der häufigsten Schwächen in der Fertigung.
Die Vorrichtung ist vorhanden. Der Produktionslenkungsplan erwähnt sie. Die Auditcheckliste überprüft sie. In der tatsächlichen Produktion lässt sie sich jedoch umgehen.
Manchmal wird eine Überbrückung eingesetzt, weil:
- Der Sensor löst Fehlalarme aus
- Die Instandhaltung wartet
- Der Produktionsdruck ist hoch
- Die Vorrichtung ist nicht praktikabel
- Der Bediener hat eine Abkürzung gefunden
- Der Vorgesetzte verlangt Ausbringung
- Der Reaktionsplan ist nicht eindeutig
Dies ist ein ernstes Risiko.
Ein ausgereiftes System zur Fehlervermeidung sollte festlegen:
- Wer eine Überbrückung genehmigen darf
- Wann eine Überbrückung zulässig ist
- Wie lange eine Überbrückung zulässig ist
- Welche Eindämmungsmaßnahmen erforderlich sind
- Wie betroffene Teile identifiziert werden
- Ob eine 100-Prozent-Prüfung erforderlich ist
- Wie der Wiederanlauf genehmigt wird
- Welche Aufzeichnung geführt werden muss
- Ob PFMEA und Produktionslenkungsplan überprüft werden müssen
Wird die Überbrückung nicht beherrscht, verfügt die Organisation möglicherweise nur über eine Kontrolle auf dem Papier.
Der Prozess kann geschützt erscheinen, während der Kunde weiterhin einem Risiko ausgesetzt ist.
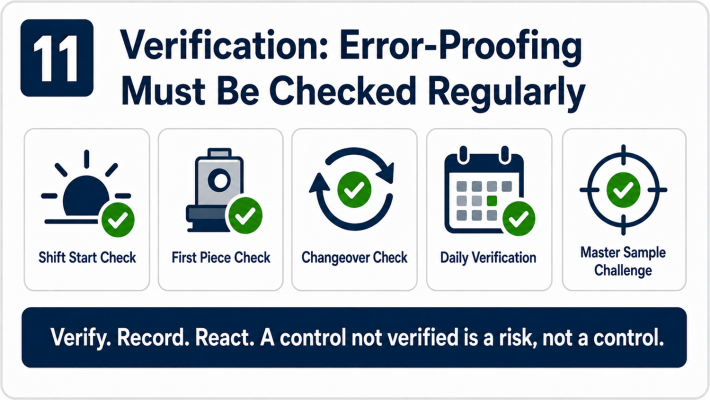
Verifikation: Fehlervermeidungseinrichtungen müssen regelmäßig geprüft werden
Eine Einrichtung zur Fehlervermeidung bleibt nicht allein deshalb dauerhaft wirksam, weil sie einmal installiert wurde.
Sensoren fallen aus. Vorrichtungen verschleißen. Softwarelogik ändert sich. Referenzmuster werden beschädigt. Bediener wechseln. Produktvarianten nehmen zu. Instandhaltungsarbeiten verändern Einstellungen. Prozessänderungen schaffen neue Risiken.
Deshalb ist Verifikation unerlässlich.
Die Verifikation sollte klären:
Funktioniert die Maßnahme zur Fehlervermeidung noch wie vorgesehen?
Dies kann Folgendes umfassen:
- Prüfungen zu Schichtbeginn
- Erstteilprüfungen
- Prüfungen beim Produktwechsel
- Tägliche Verifikation
- Red-Rabbit-Prüfungen
- Prüfung mit einem Referenzmuster
- Prüfungen im Rahmen der vorbeugenden Instandhaltung
- Prüfungen durch Layered Process Audits
- Verifizierung der Softwarelogik
- Bestätigung des Produktionslenkungsplans
Die Verifizierungshäufigkeit sollte risikobasiert sein.
Eine Lenkungsmaßnahme für ein hohes Risiko sollte nicht beiläufig geprüft werden.
Sie sollte eine klare Methode, einen klaren Turnus, eindeutige Annahmekriterien und eine eindeutige Aufzeichnung haben.
Vor allem sollte ein Reaktionsplan vorhanden sein, wenn die Verifizierung fehlschlägt.
Denn die Feststellung, dass eine Fehlervermeidungseinrichtung nicht funktioniert, ist nicht das Ende des Prozesses.
Es ist der Beginn der Eindämmung.
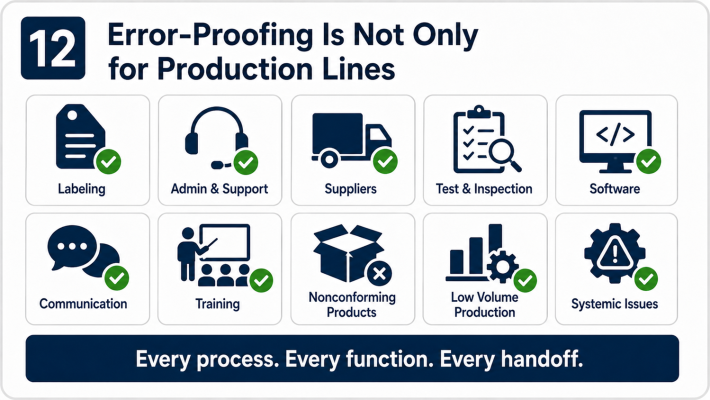
Fehlervermeidung ist nicht nur für Produktionslinien relevant
Viele halten Fehlervermeidung ausschließlich bei Montage- oder Bearbeitungsvorgängen für relevant.
CQI-18 betrachtet das Thema wesentlich umfassender.
Der Leitfaden behandelt besondere Aspekte wie Kennzeichnung, Verwaltungs- und Unterstützungsfunktionen, Lieferanten, nichtkonforme Produkte, besondere Ursachen, Prüfung und Inspektion, Kleinserienfertigung, Software, Kommunikation, Schulung und systemische Themen.
Das ist sehr nützlich, denn viele schwerwiegende Fehler entstehen nicht an der Maschine.
Sie können beginnen bei:
- Etikettendruck
- Auftragserfassung
- Lenkung des Zeichnungsänderungsstands
- ERP-Stammdaten
- Verpackungsauswahl
- Identifikation von Lieferantenteilen
- Prüfberichterstellung
- Versanddokumentation
- Kommunikation technischer Änderungen
- Prüfung kundenspezifischer Anforderungen
Ein falsches Etikett kann eine Kundenreklamation auslösen. Falsche Änderungsstandsdaten können dazu führen, dass ein Fertigungsfehler unentdeckt weitergegeben wird. Eine falsche Verpackung kann Teile beschädigen. Ein falscher Softwarestand kann die Produktleistung beeinträchtigen. Eine falsche Lieferantenkennzeichnung kann zu Verwechslungen führen.
Deshalb sollte Fehlervermeidung auch auf unterstützende Prozesse angewendet werden.
Eine reife Organisation fragt nicht nur:
Wo kann der Bediener einen Fehler machen?
Sie fragt:
Wo kann das System zulassen, dass falsche Informationen, falsches Material, eine falsche Entscheidung oder ein falsches Produkt weitergegeben werden?
Bewertungsübersichten und Reifegradbewertung
Ein nützlicher Aspekt von CQI-18 ist, dass der Leitfaden nicht bei Konzepten stehen bleibt.
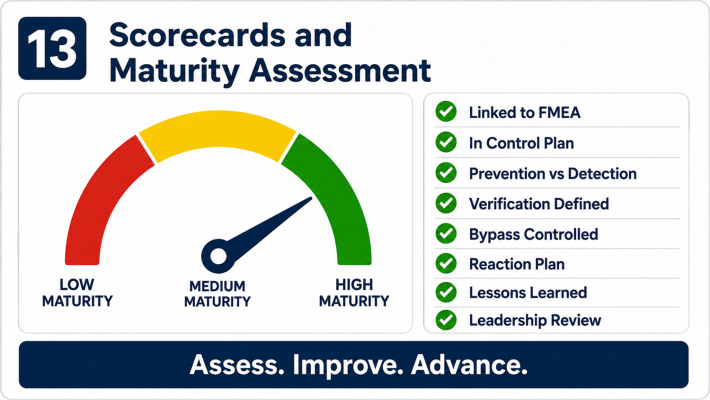
Er umfasst außerdem Bewertungsbögen und Bewertungsansätze für Bereiche wie die Fehlervermeidung auf Werksebene, die Fehlervermeidung in kontinuierlichen Prozessen, in Fertigungsprozessen, in Verwaltungsprozessen und in der Konstruktion.
Dies ist wichtig, weil Fehlervermeidung eine Reifegradbewertung benötigt.
Andernfalls verfügt die Organisation möglicherweise über viele einzelne Vorrichtungen, aber über kein System.
Eine Reifegradbewertung sollte prüfen:
- Ist die Fehlervermeidung mit der FMEA verknüpft?
- Ist es im Produktionslenkungsplan enthalten?
- Ist die Häufigkeit der Verifizierung festgelegt?
- Wird die Überbrückung beherrscht?
- Ist der Reaktionsplan eindeutig?
- Werden gewonnene Erkenntnisse wiederverwendet?
- Sind Lieferanten einbezogen?
- Werden Unterstützungsprozesse berücksichtigt?
- Sind die Mitarbeitenden geschult?
- Werden Verbesserungen gemessen?
- Überprüft die Führung die Wirksamkeit?
Ohne Bewertung bleibt Fehlervermeidung unsichtbar, bis sie versagt.
Gewonnene Erkenntnisse: Lösen Sie dasselbe Problem nicht erneut
Jede Kundenreklamation sollte der Organisation eine Erkenntnis vermitteln.
Jeder nicht erkannte und weitergegebene Fehler sollte das System verbessern.
Jeder interne Fehler sollte zu einer Erkenntnis für künftige Produkte und Prozesse werden.
In vielen Organisationen ist der Umgang mit gewonnenen Erkenntnissen jedoch schwach ausgeprägt.
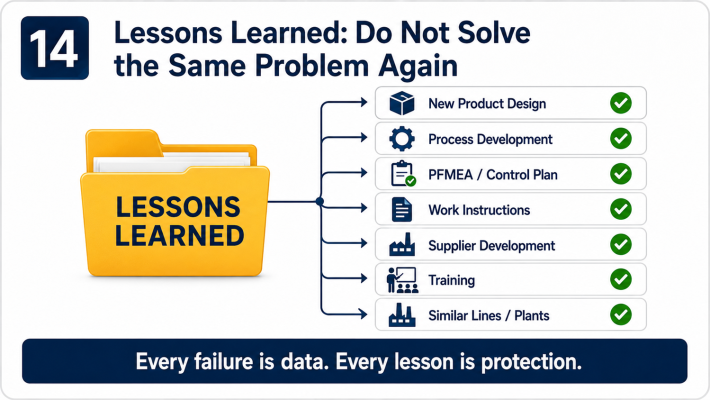
Sie verbleiben in 8D-Berichten, PowerPoint-Dateien oder Besprechungsprotokollen.
Sie erreichen nicht:
- Entwicklung eines neuen Produkts
- Entwicklung neuer Prozesse
- PFMEA-Aktualisierungen
- Aktualisierungen des Produktionslenkungsplans
- Aktualisierungen der Arbeitsanweisungen
- Lieferantenentwicklung
- Schulungsunterlagen
- Ähnliche Linien
- Ähnliche Produkte
- Zukünftige APQP-Bewertungen
CQI-18 misst gewonnenen Erkenntnissen Bedeutung bei, weil sich Fehlervermeidung im Laufe der Zeit verbessern sollte.
Wenn derselbe Fehlertyp an einer anderen Linie, in einem anderen Werk oder bei einem anderen Produkt erneut auftritt, hat die Organisation nicht wirklich gelernt.
Es wurde nur korrigiert.
Eine starke Fehlervermeidungskultur nutzt jeden Fehler als Ausgangspunkt für künftige Vermeidung.
Ein einfaches Praxismodell für Organisationen
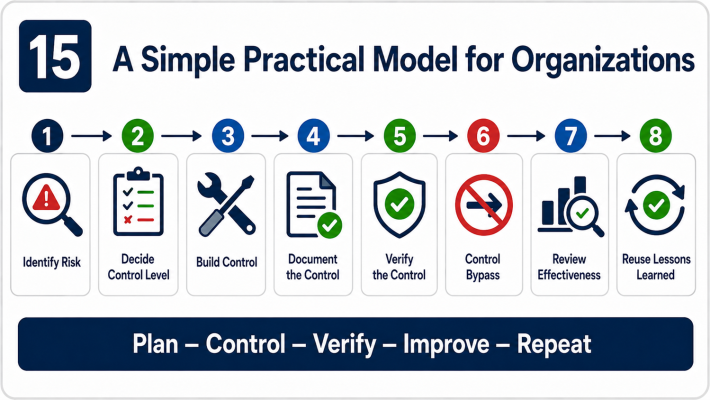
Für die praktische Umsetzung können Organisationen ein einfaches Modell verwenden:
Schritt 1: Risiko identifizieren
Nutzen Sie DFMEA, PFMEA, Reklamationen, Gewährleistungsfälle, Ausschuss, Nacharbeit, Sortieraktionen, Auditfeststellungen und Rückmeldungen der Bediener.
Schritt 2: Das Lenkungsniveau festlegen
Fragen Sie, ob Vermeidung möglich ist. Ist Vermeidung nicht möglich, legen Sie fest, wie die Entdeckung den nächsten Schritt stoppen wird. Verlassen Sie sich bei hohem Risiko nicht allein auf Warnungen.
Schritt 3: Die Maßnahme in den Prozess integrieren
Nutzen Sie Produktgestaltung, Vorrichtungsgestaltung, Maschinenlogik, Sensoren, Software, Verriegelungen, Barcode-Steuerung, Bildverarbeitungssysteme oder physische Verhinderung.
Schritt 4: Die Maßnahme dokumentieren
Aktualisieren Sie PFMEA, Produktionslenkungsplan, Arbeitsanweisungen, Instandhaltungsplan und Reaktionsplan.
Schritt 5: Die Maßnahme verifizieren
Legen Sie Methode, Häufigkeit, Verantwortung, Annahmekriterien und Aufzeichnung fest.
Schritt 6: Überbrückungen steuern
Freigabe, Eindämmung, Wiederanlauf und Eskalation festlegen.
Schritt 7: Die Wirksamkeit überprüfen
Messen Sie Fehlerdurchschlupf, Nacharbeit, Sortierung, Stillstände, Auditfeststellungen und wiederkehrende Fehler.
Schritt 8: Gewonnene Erkenntnisse erneut nutzen
Übertragen Sie die Erkenntnisse auf ähnliche Produkte, Prozesse, Lieferanten und zukünftige Programme.
Zehn Fragen zur Bewertung des Reifegrads Ihrer Fehlervermeidung
Hier sind zehn einfache Fragen, die sich jedes Werk stellen kann:
- Sind unsere Fehlervermeidungsmaßnahmen mit den PFMEA-Risiken verknüpft?
- Sind sie im Produktionslenkungsplan eindeutig aufgeführt?
- Verhindern sie den Fehler oder entdecken sie ihn lediglich?
- Kann der Prozess fortgesetzt werden, obwohl der Fehler vorliegt?
- Kann die Einrichtung leicht umgangen werden?
- Sind Freigabe und Eingrenzungsmaßnahmen bei Überbrückung festgelegt?
- Ist die Verifizierungshäufigkeit festgelegt und wird sie eingehalten?
- Gibt es einen klaren Reaktionsplan, wenn die Verifikation fehlschlägt?
- Fließen gewonnene Erkenntnisse in die Entwicklung neuer Produkte und Prozesse ein?
- Sind auch Unterstützungsprozesse gegen Fehler abgesichert oder nur Produktionslinien?
Wenn viele dieser Fragen nur unzureichend beantwortet werden können, verfügt die Organisation möglicherweise über kein Fehlervermeidungssystem.
Möglicherweise verfügt sie nur über Fehlervermeidungsvorrichtungen.
Fazit
CQI-18 gibt Fertigungsorganisationen einen sehr praxisnahen Hinweis.
Bei Fehlervermeidung geht es nicht darum, mehr Prüfungen hinzuzufügen.
Es geht nicht darum, Bedienern die Schuld zu geben.
Es geht nicht darum, Vorrichtungen erst nach Kundenreklamationen einzubauen.
Es geht darum, ein System zu gestalten, in dem der falsche Zustand verhindert, frühzeitig erkannt, an der Weitergabe gehindert, regelmäßig überprüft und kontinuierlich verbessert wird.
Das Ziel ist nicht, Menschen perfekt zu machen.
Ziel ist es, den Prozess so robust zu gestalten, dass er Menschen, Kunden und die Organisation vor vorhersehbaren Fehlern schützt.
Letztlich zeigt sich wirksame Fehlervermeidung nicht daran, ob ein Sensor vorhanden ist.
Der eigentliche Prüfstein lautet:
Kann der Prozess einen falschen Zustand unbemerkt akzeptieren und trotzdem weiterlaufen?
Falls ja, ist die Arbeit nicht abgeschlossen.
Denn wirksame Fehlervermeidung ist keine Vorrichtung.
Es ist ein Managementsystem, das auf Vermeidung, Disziplin, Verifikation und Lernen beruht.
Wird Fehlervermeidung in Ihrer Organisation als System behandelt, oder beschränkt sie sich noch auf Sensoren, Checklisten und Prüfpunkte?