
Ein Kunde beschwerte sich, dass sein Auto jedes Mal nicht ansprang, wenn er Vanilleeis kaufte. Kaufte er dagegen Schokoladen-, Erdbeer- oder eine andere Eissorte, sprang das Auto normal an.
Zunächst klang die Beschwerde lächerlich. Viele Ingenieure hätten sie sofort verworfen. Nach einer gründlichen Diagnose stellte das Unternehmen jedoch fest, dass Vanilleeis näher am Eingang des Geschäfts aufbewahrt wurde. Kunden, die Vanilleeis kauften, kehrten daher schneller zum Auto zurück. Der Motor hatte nicht genügend Zeit zum Abkühlen, wodurch eine Dampfblasenbildung auftrat und der Motor nicht startete.
Die Eissorte war nie das Problem. Entscheidend war die Zeit.
Genau so gehen viele Teams an die 8D-Problemlösung heran.
Sie sehen das sichtbare Symptom und greifen vorschnell zur ersten logisch erscheinenden Erklärung: Bedienfehler, Lieferantenproblem, Maschinenschwankung, Handhabungsschaden oder mangelnde Schulung. In vielen Fällen liegt das eigentliche Problem jedoch tiefer im Prozess, verborgen hinter Bedingungen, zeitlichen Abläufen, Wechselwirkungen, Prozessstreuung, Systemschwächen oder Stellen, an denen der Fehler unentdeckt weitergegeben wird.
Deshalb ist die Diagnose die oft übersehene Disziplin der 8D-Problemlösung.
Ein Team kann wirksame Eindämmungsmaßnahmen, ausführliche Berichte und mehrere Korrekturmaßnahmen haben. Ist die Diagnose jedoch schwach, kehrt dasselbe Problem in anderer Form zurück.
Eine gründliche Diagnose unterscheidet dauerhafte Problemlösung von strukturiertem Rätselraten.
Den Weg vom Symptom zur Grundursache verstehen
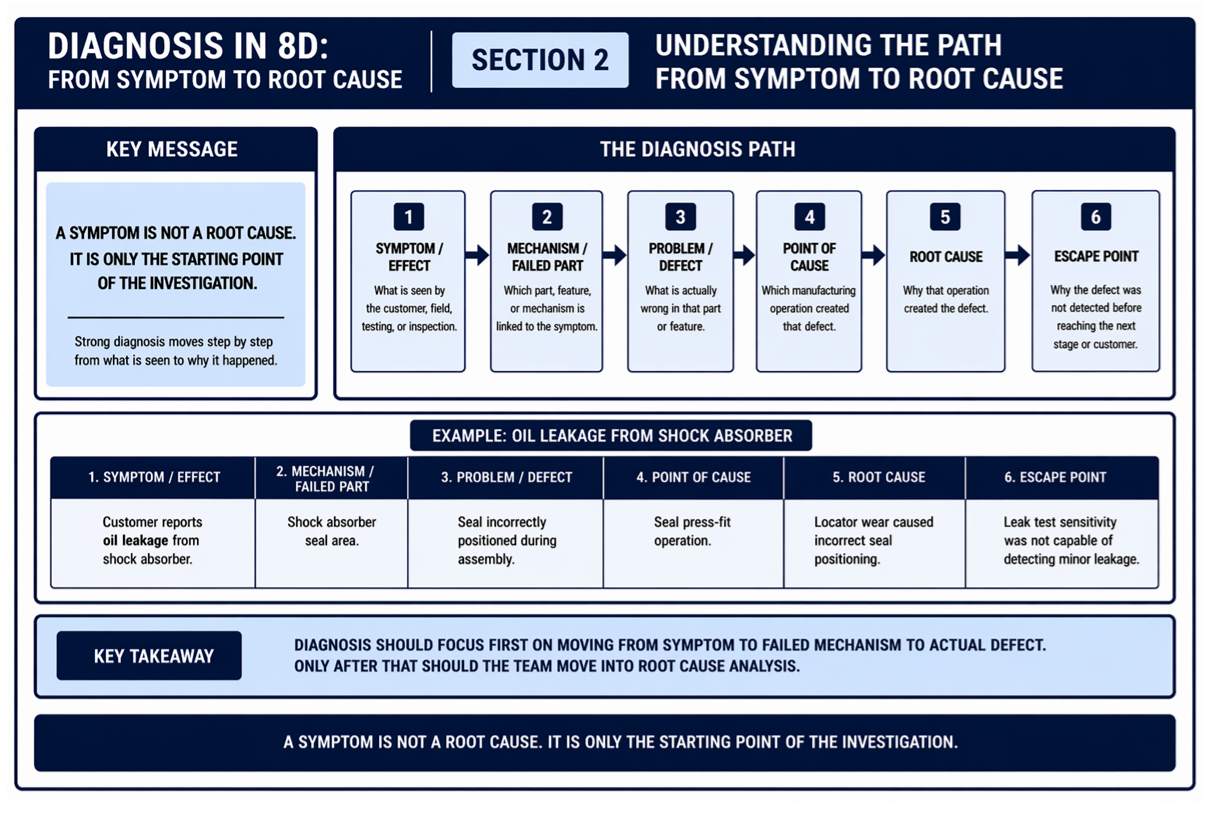
Viele Teams springen direkt vom Symptom zur Grundursache. Dadurch werden die meisten Untersuchungen schwach. Besser ist ein schrittweises Vorgehen:
- Symptom / Auswirkung : Was beim Kunden, im Feld, bei Tests oder bei der Prüfung beobachtet wird
- Mechanismus / Ausgefallenes Teil: Welches Teil, Merkmal oder welcher Mechanismus hängt mit dem Symptom zusammen
- Problem / Fehler: Was an diesem Teil oder Merkmal tatsächlich fehlerhaft ist
- Entstehungsort der Ursache: Welcher Fertigungsschritt diesen Fehler verursacht hat
- Grundursache : Warum dieser Prozess den Fehler verursacht hat
- Entdeckungslücke : Warum der Fehler nicht entdeckt wurde, bevor er die nächste Prozessstufe oder den Kunden erreichte
Zum Beispiel:
- Symptom / Auswirkung: Der Kunde meldet Ölverlust am Stoßdämpfer
- Mechanismus / ausgefallenes Teil: Dichtungsbereich des Stoßdämpfers
- Problem / Fehler: Dichtung während der Montage falsch positioniert
- Entstehungsort: Einpressvorgang der Dichtung
- Grundursache: Verschleiß des Positionierelements führte zu einer falschen Positionierung der Dichtung
- Durchschlupfstelle: Die Empfindlichkeit der Dichtheitsprüfung reichte nicht aus, um geringfügige Undichtigkeiten zu erkennen
Dieser Ablauf ist wichtig, weil sich die Diagnose zunächst vom Symptom über den versagenden Mechanismus zum tatsächlichen Fehler vorarbeiten sollte. Erst danach sollte das Team mit der Ursachenanalyse beginnen.
Ein nützlicher Hinweis lautet:
Ein Symptom ist keine Grundursache. Es ist lediglich der Ausgangspunkt der Untersuchung.
Warum viele 8D-Berichte ein erneutes Auftreten nicht verhindern
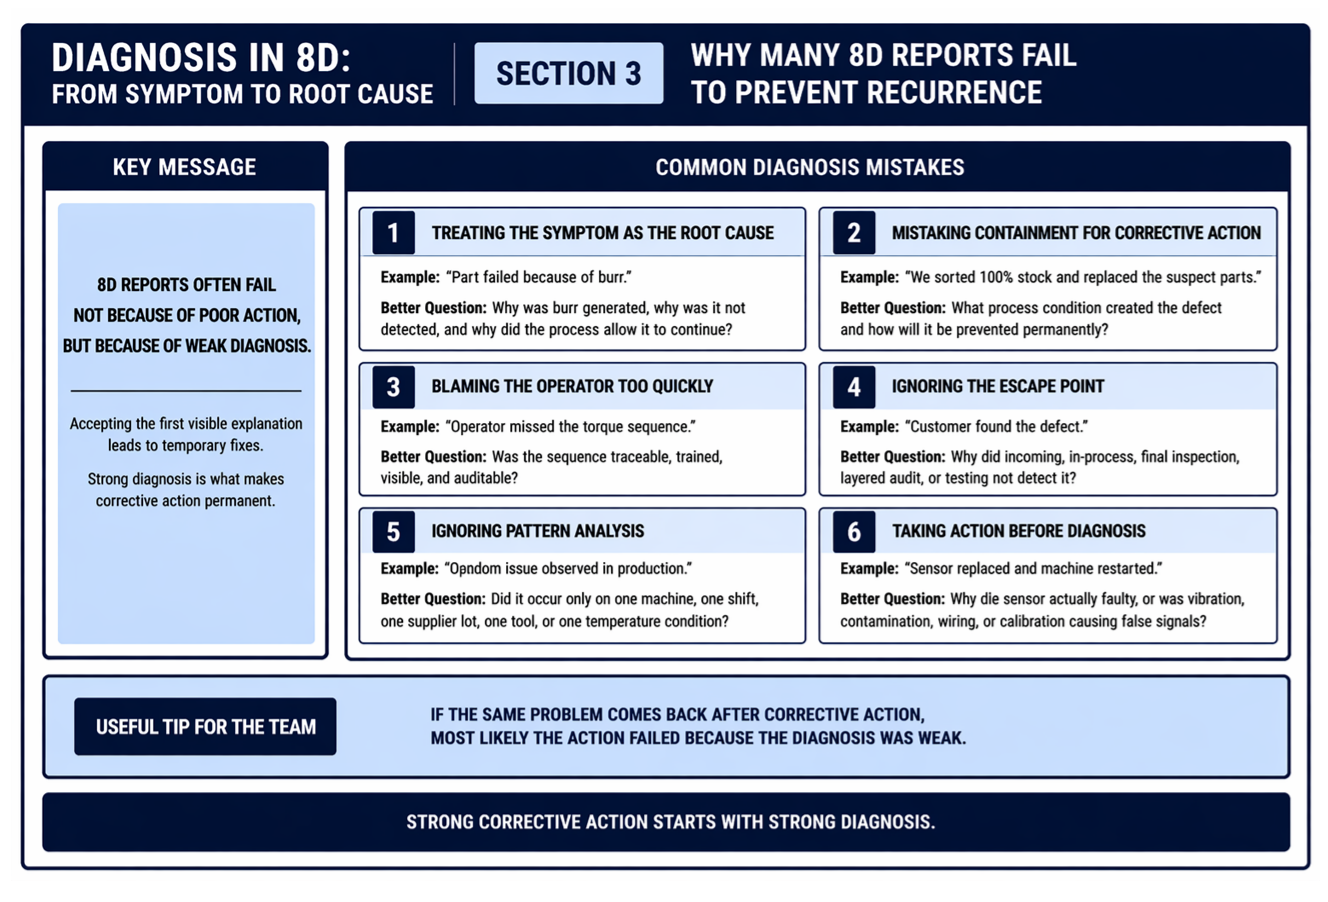
Viele 8D-Berichte scheitern daran, dass das Team die erste sichtbare Erklärung akzeptiert, statt die tatsächliche Ursache zu diagnostizieren.
Zu den häufigsten Diagnosefehlern gehören:
- Das Symptom als Grundursache behandeln. Beispiel: „Das Teil ist wegen eines Grats ausgefallen.“ Die bessere Frage lautet: Warum ist der Grat entstanden, warum wurde er nicht entdeckt und warum ließ der Prozess zu, dass er weitergegeben wurde?
- Eingrenzungsmaßnahmen mit Korrekturmaßnahmen verwechseln. Beispiel: „Wir haben 100% des Bestands sortiert und die verdächtigen Teile ersetzt.“ Die bessere Frage lautet: Welche Prozessbedingung hat den Fehler verursacht und wie wird er dauerhaft verhindert?
- Dem Bediener zu schnell die Schuld geben. Beispiel: „Der Bediener hat die Anzugsreihenfolge nicht eingehalten.“ Die bessere Frage lautet: War die Reihenfolge rückverfolgbar, geschult, sichtbar und auditierbar?
- Die Durchschlupfstelle ignorieren – Beispiel: „Der Kunde hat den Fehler entdeckt.“ Die bessere Frage lautet: Warum haben Wareneingangsprüfung, prozessbegleitende Prüfung, Endprüfung, mehrstufiges Prozessaudit oder Tests ihn nicht erkannt?
- Musteranalyse ignorieren – Beispiel: „Zufällig auftretendes Problem in der Produktion beobachtet.“ Die bessere Frage lautet: Trat es nur an einer Maschine, in einer Schicht, bei einem Lieferantenlos, mit einem Werkzeug oder unter einer bestimmten Temperaturbedingung auf?
- Maßnahmen vor der Diagnose ergreifen. Beispiel: „Sensor ausgetauscht und Maschine neu gestartet.“ Die bessere Frage lautet: War der Sensor tatsächlich defekt, oder führten Vibrationen, Verschmutzung, Verkabelung oder Kalibrierung zu falschen Signalen?
Ein nützlicher Tipp für das Team:
Wenn dasselbe Problem nach einer Korrekturmaßnahme erneut auftritt, ist die Maßnahme höchstwahrscheinlich an einer unzureichenden Diagnose gescheitert.
Das Symptom ist nicht das Problem
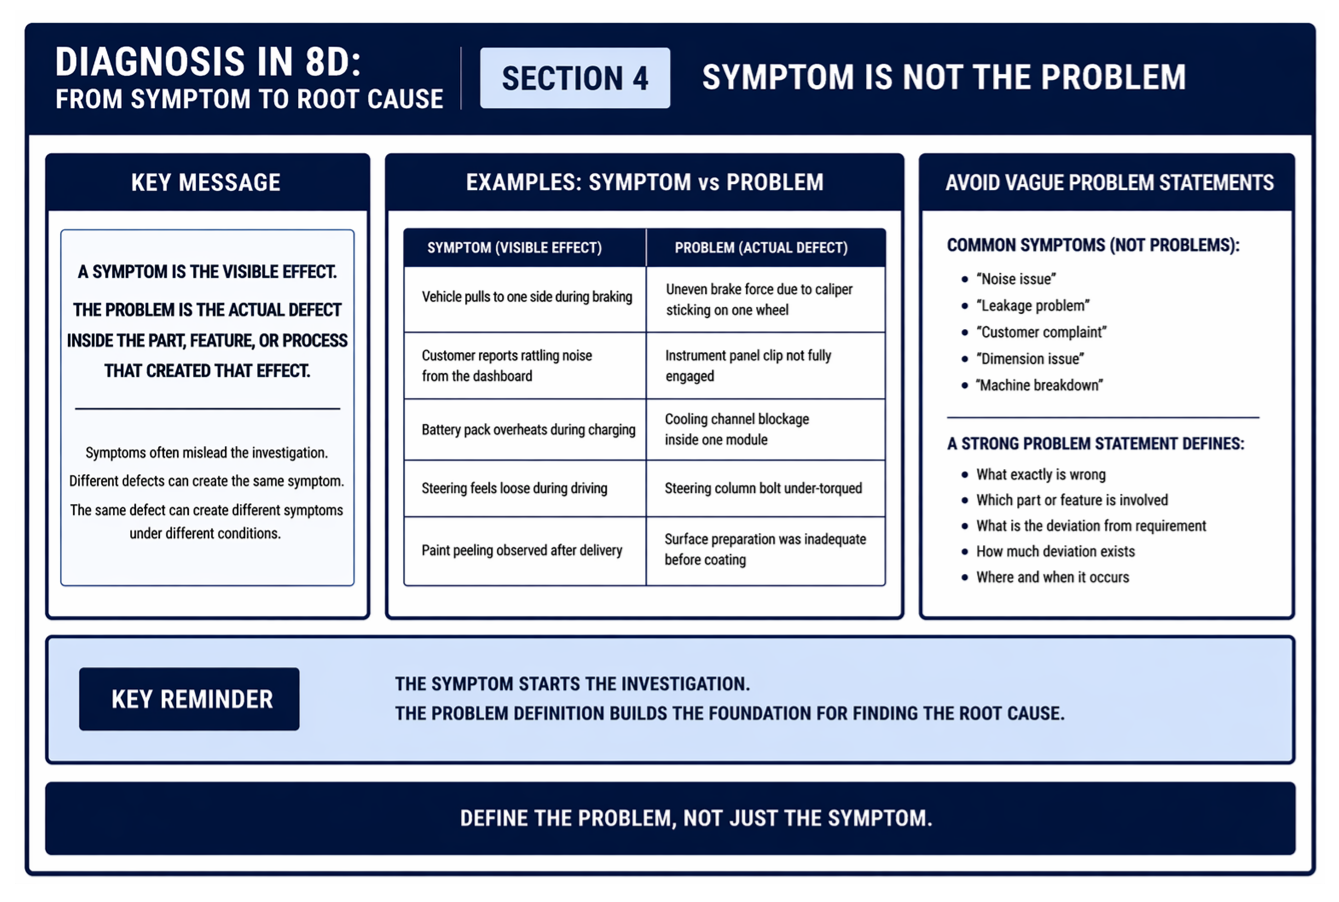
Einer der größten Fehler bei der Problemlösung besteht darin, dass Teams das Symptom oft als das eigentliche Problem behandeln. Das Symptom ist jedoch nur die sichtbare Auswirkung.
Das eigentliche Problem ist der Fehler im Teil, im Merkmal oder im Prozess, der diese Auswirkung verursacht hat.
Zum Beispiel:
- Symptom: Das Fahrzeug zieht beim Bremsen zu einer Seite Problem: Ungleichmäßige Bremskraft durch einen klemmenden Bremssattel an einem Rad
- Symptom: Kunde meldet Klappergeräusche aus der Instrumententafel Problem: Clip der Instrumententafel nicht vollständig eingerastet
- Symptom: Der Batteriepack überhitzt beim Laden Problem: Verstopfung eines Kühlkanals in einem Modul
- Symptom: Die Lenkung fühlt sich während der Fahrt lose an Problem: Lenksäulenschraube mit zu geringem Drehmoment angezogen
- Symptom: Nach der Auslieferung wurde abblätternder Lack festgestellt Problem: Die Oberflächenvorbereitung vor dem Beschichten war unzureichend
Die Unterscheidung ist wichtig, weil Symptome die Untersuchung häufig in die falsche Richtung lenken.
Unterschiedliche Fehler können dasselbe Symptom verursachen.
Ebenso kann derselbe Fehler unter unterschiedlichen Bedingungen verschiedene Symptome hervorrufen.
Eine lose Befestigung kann beispielsweise je nach Einsatzstelle zu Vibrationen, Geräuschen, Leckagen, Passungsproblemen oder sogar zu einem vollständigen Funktionsausfall führen. Deshalb sollten Teams vage Aussagen wie die folgenden vermeiden:
- „Geräuschproblem“
- „Undichtigkeitsproblem“
- „Kundenreklamation“
- „Maßproblem“
- „Maschinenausfall“
Dies sind Symptome, keine Probleme. Eine fundiertere Problembeschreibung sollte Folgendes festlegen:
- Was genau ist falsch
- Welches Teil oder Merkmal betroffen ist
- Worin besteht die Abweichung von der Anforderung
- Wie groß die Abweichung ist
- Wo und wann es auftritt
Ein nützlicher Hinweis lautet:
Der Kunde erlebt das Symptom. Das Team muss das dahinterliegende Problem ermitteln.
Der Entstehungsort ist nicht die Grundursache
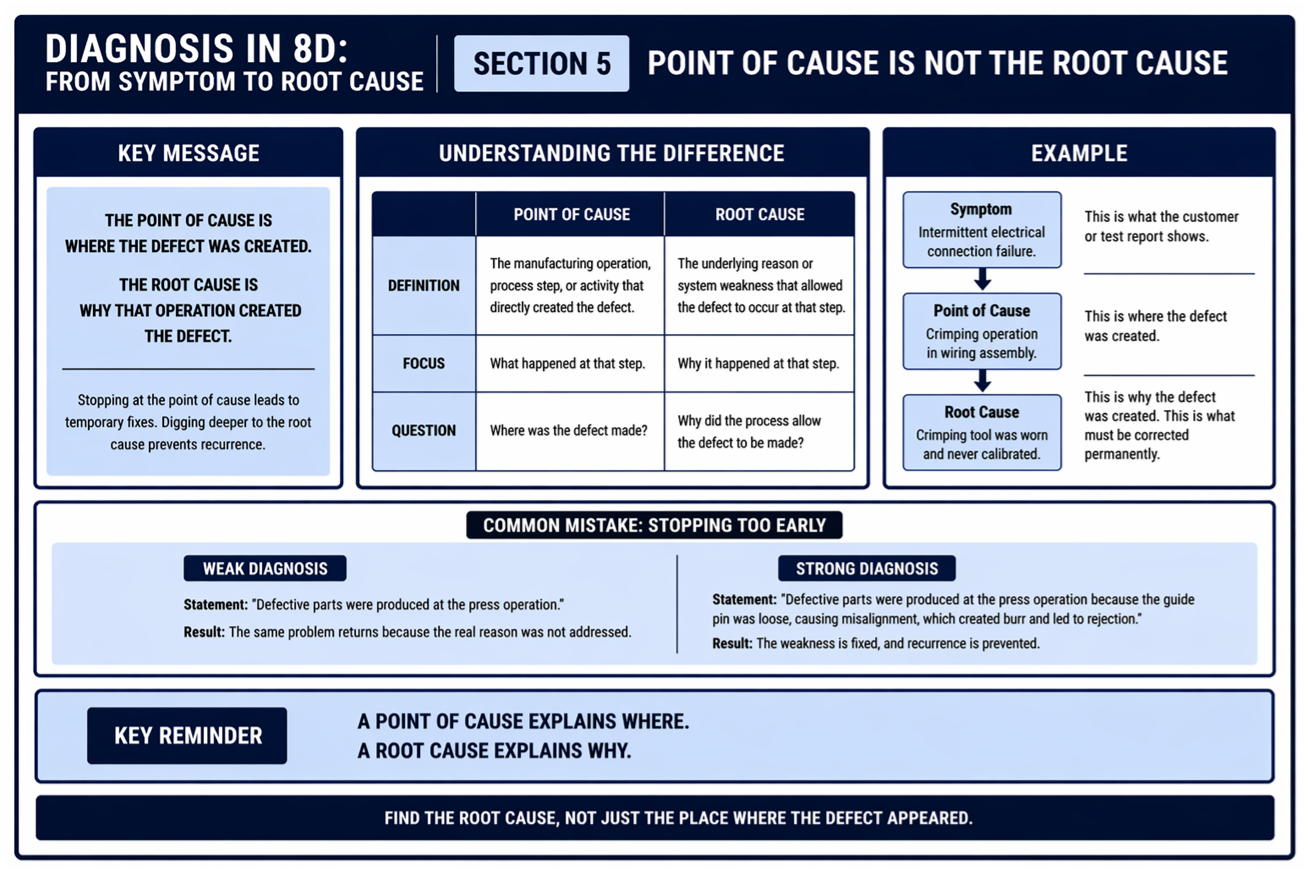
Sobald das tatsächliche Problem definiert ist, wird im nächsten Schritt ermittelt, wo der Fehler entstanden ist.
Dies wird als Entstehungsort bezeichnet.
Die Entstehungsstelle ist in der Regel der Fertigungsschritt, die Montagestufe, die Prüftätigkeit, die Materialhandhabungsstufe oder der Lieferantenprozess, in dem der Fehler entstand.
Zum Beispiel:
- Problem: Lenksäulenschraube mit zu geringem Drehmoment angezogen Entstehungsort: Abschließender Anziehvorgang an der Lenksäule
- Problem: Dichtung während der Montage falsch positioniert Entstehungsort: Einpressvorgang der Dichtung
- Problem: Lackhaftung unterhalb der Spezifikation Entstehungsort: Oberflächenreinigung und Vorbehandlung
- Problem: Schweißnahtporosität über dem Grenzwert Entstehungsort: Schweißvorgang
- Problem: Bohrungsdurchmesser zu groß Entstehungsort: Bohr- oder Reibvorgang
Die Ermittlung des Entstehungsorts allein reicht jedoch noch nicht aus.
Viele Teams hören hier auf und schreiben Aussagen wie:
- „Problem beim Schweißen entstanden“
- „Das Problem ist während der Montage aufgetreten“
- „Der Fehler ist bei der spanenden Bearbeitung entstanden“
- „Fehler bei der Verpackung entstanden“
Dies sind lediglich die Stellen, an denen das Problem entstanden ist. Sie erklären nicht, warum es aufgetreten ist. Diese tiefergehende Erklärung ist die Grundursache.
Zum Beispiel:
- Entstehungsort: Schweißvorgang Grundursache: Schutzgasdurchfluss unterhalb der Spezifikation aufgrund eines beschädigten Schlauchs
- Entstehungsort: Bohrvorgang Grundursache: Ein verschlissener Bohrer verursachte einen zu großen Bohrungsdurchmesser
- Entstehungsort: Abschließender Anziehvorgang Grundursache: Niedriger Akkustand des Drehmomentwerkzeugs führte zu einem ausgelassenen Verschraubungszyklus
- Entstehungsort: Einpressvorgang der Dichtung Grundursache: Verschleiß des Positionierelements führte zu einer falschen Positionierung der Dichtung
Ein nützlicher Hinweis lautet:
Der Entstehungsort zeigt, wo der Fehler verursacht wurde. Die Grundursache erklärt, warum er verursacht wurde.
Durchschlüpfpunkt: Der am häufigsten übersehene Teil von 8D
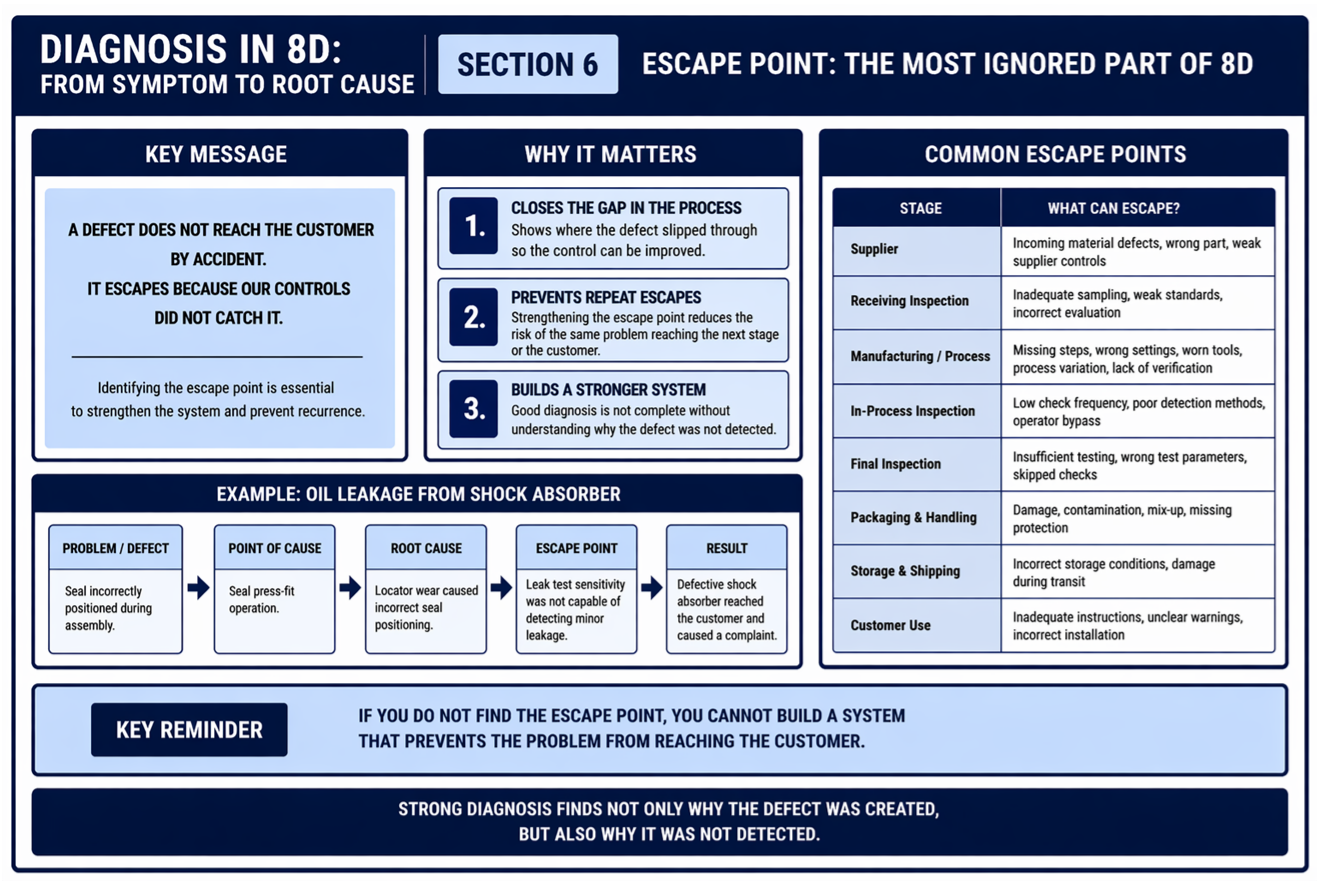
Viele Teams investieren Zeit in die Ermittlung der Fehlerentstehungsstelle, aber sehr wenig Zeit in die Frage, warum der Fehler durchgeschlüpft ist.
Das ist eine erhebliche Schwachstelle.
Denn selbst wenn ein Fehler entsteht, sollte er noch vor dem nächsten Arbeitsschritt oder dem Kunden entdeckt werden. Die Durchschlupfstelle ist die Stufe, an der der Fehler hätte gefunden werden müssen, aber nicht gefunden wurde.
Zum Beispiel:
- Problem: Lenksäulenschraube mit zu geringem Anzugsdrehmoment Durchschlupfstelle: Die Endprüfung umfasste keine Drehmomentverifizierung
- Problem: Dichtung während der Montage falsch positioniert Durchschlupfstelle: Die Empfindlichkeit der Dichtheitsprüfung reichte nicht aus, um geringfügige Undichtigkeiten zu erkennen
- Problem: Schweißnahtporosität über dem Grenzwert Durchschlupfstelle: Die Sichtprüfung konnte die innere Porosität nicht erkennen
- Problem: Bohrungsdurchmesser zu groß Durchschlupfstelle: Stichprobenhäufigkeit zu gering, um den Werkzeugverschleißtrend zu erkennen
- Problem: Falsches Teil montiert Durchschlupfstelle: Die Barcode-Verifizierung wurde während der Montage umgangen
Viele Organisationen fragen lediglich:
- Wo ist der Fehler entstanden?
- Warum ist es passiert?
Sie vergessen jedoch zu fragen:
- Warum wurde es nicht erkannt?
- Welche Lenkungsmaßnahme hat versagt?
- War die Prüfmethode geeignet?
- War die Stichprobenhäufigkeit angemessen?
- War die Prüfmethode empfindlich genug?
- Funktionierte das Rückverfolgbarkeits- oder Verifikationssystem?
Wird der Durchschlüpfpunkt nicht richtig verstanden, kann derselbe Fehler auch nach der Beseitigung der ursprünglichen Ursache weiterhin zum Kunden gelangen.
Ein nützlicher Hinweis lautet:
Ein Fehler, der den Kunden erreicht, ist nicht nur ein Versagen der Produktion. Er ist auch ein Versagen der Fehlerentdeckung.
Warum Teams zu schnell zur Grundursache springen
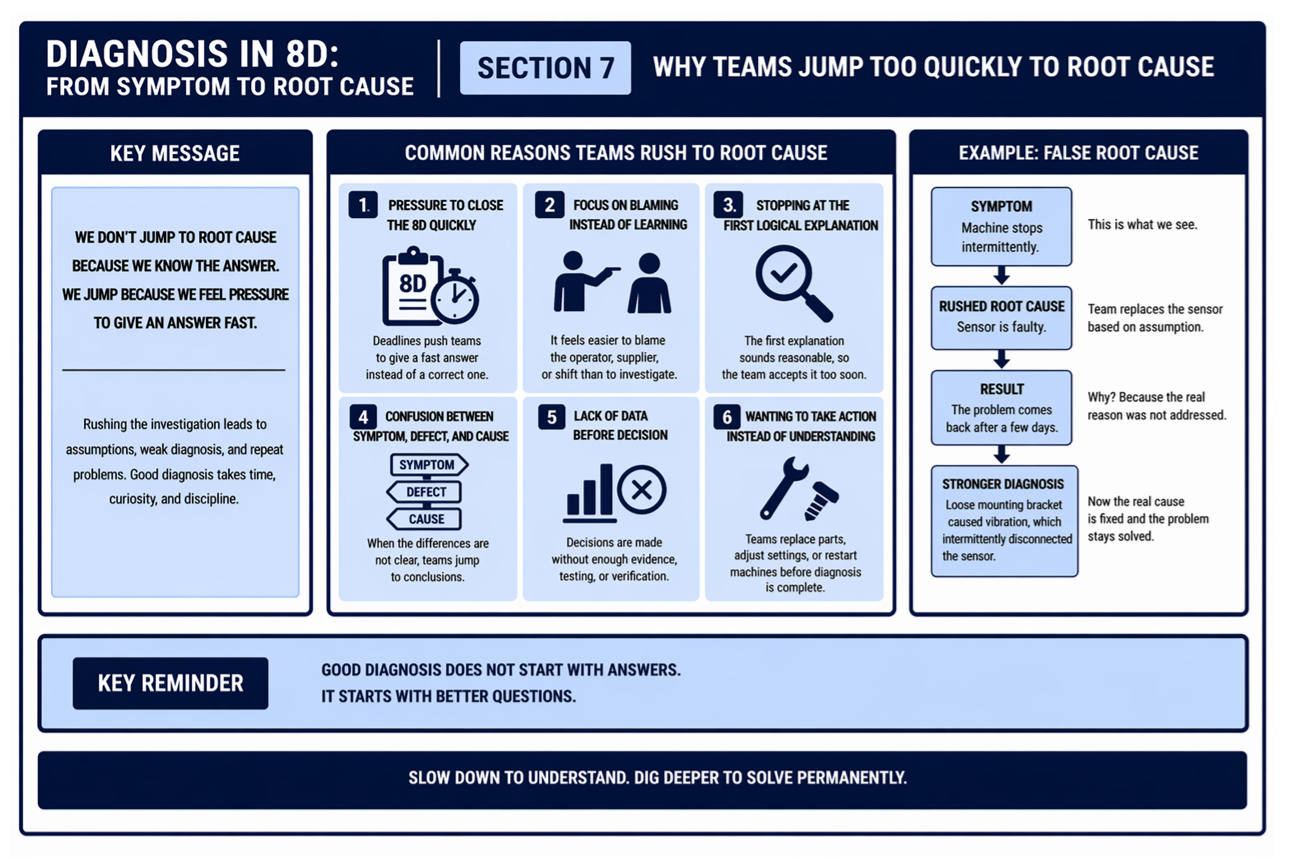
Die meisten Teams überspringen die Diagnose nicht, weil sie nicht wissen, wie sie durchzuführen ist. Sie überspringen sie, weil sie unter Druck stehen.
Der Kunde möchte eine sofortige Antwort. Die Produktion möchte die Linie wieder anlaufen lassen. Das Management möchte einen Abschluss. Das Qualitätsteam möchte rasch Sofortmaßnahmen einleiten.
Dadurch sucht das Team nach der schnellsten statt nach der richtigen Erklärung. Dies führt meist zu Aussagen wie:
- Der Bediener hat den Schritt ausgelassen
- Das Werkzeug war fehlerhaft
- Materialproblem beim Lieferanten
- Problem bei der Maschineneinstellung
- Die Prüfung hat den Fehler übersehen
- Menschlicher Fehler
Diese Antworten können manchmal zutreffen, sind aber häufig unvollständig. Eine lose Schraube ist möglicherweise nicht einfach ein Bedienfehler. Die tatsächliche Ursache kann sein:
- Schwer nachvollziehbare Anzugsreihenfolge
- Werkzeugakku schwach
- Keine Rückverfolgbarkeit des Anziehdrehmoments
- Kein Bestätigungssignal nach dem Anziehen
- Die Montage gemischter Modelle verstärkte die Verwechslungsgefahr
- Arbeitsanweisung unklar
- Werkzeuginstandhaltung überfällig
Ebenso ist ein Lieferantenproblem möglicherweise nicht nur ein Lieferantenproblem. Das eigentliche Problem kann sein:
- Wareneingangsprüfung zu schwach
- Materialzertifizierung nicht verifiziert
- Lieferantenwechsel nicht kommuniziert
- Unterschiedliche Chargeneigenschaften nicht berücksichtigt
- Der Prozess ist gegenüber üblichen Lieferantenschwankungen nicht robust
Schnelle Antworten verschaffen vorübergehende Beruhigung. Vorübergehende Beruhigung ist jedoch keine dauerhafte Problemlösung.
Ein nützlicher Hinweis lautet:
Die erste Antwort ist oft die einfachste, nicht die richtige Antwort.
Musteranalyse: Das fehlende Bindeglied in der Diagnose
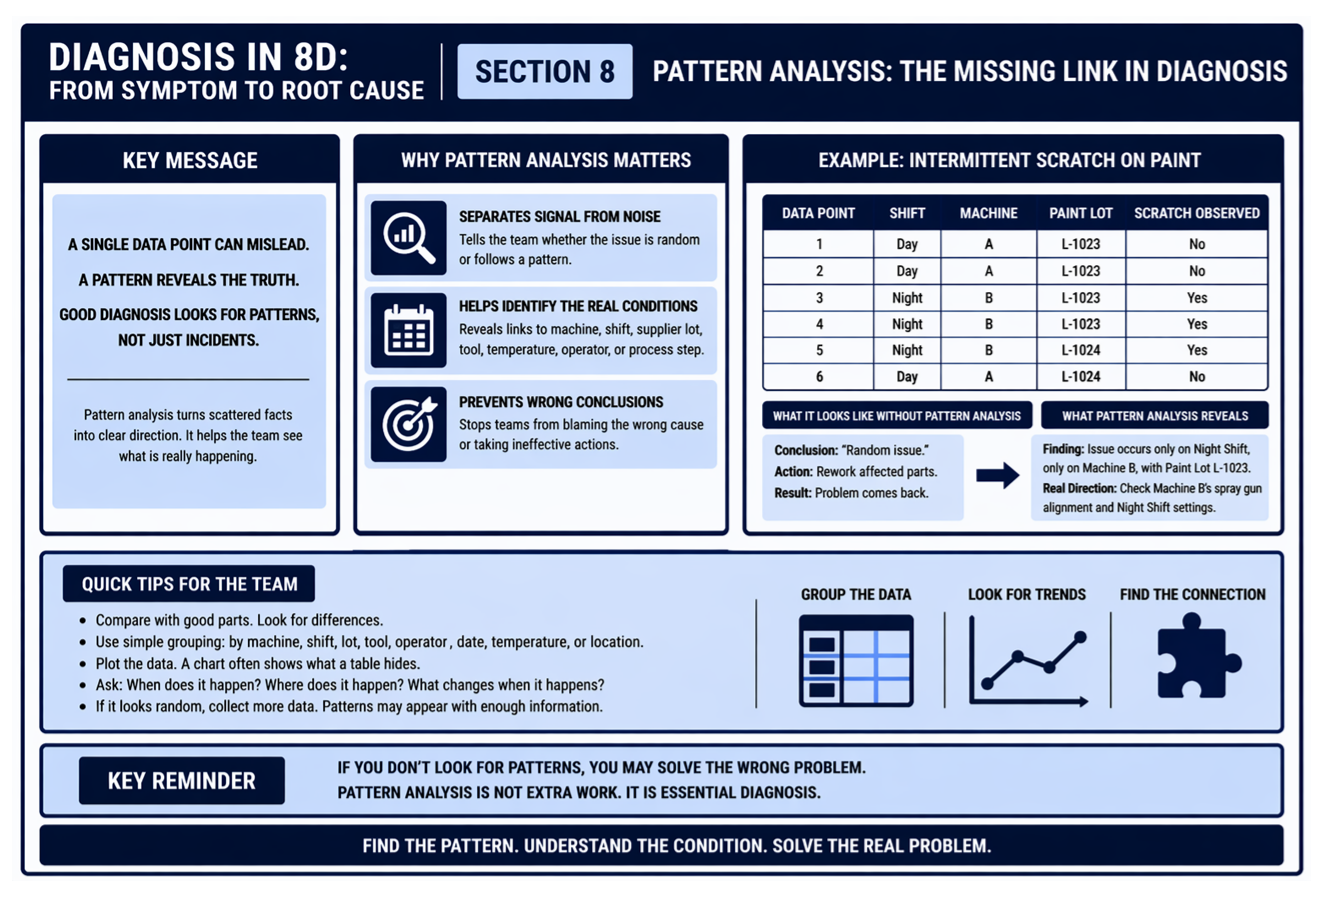
Viele Fehler sind nicht wirklich zufällig. Sie erscheinen nur zufällig, weil das Team das Muster noch nicht gründlich genug untersucht hat.
Eine gute Diagnose sollte immer fragen, ob das Problem mit einem bestimmten der folgenden Faktoren zusammenhängt:
- Maschine
- Schicht
- Bediener
- Werkzeug
- Lieferantenlos
- Materialcharge
- Temperatur
- Luftfeuchtigkeit
- Programmversion
- Kavität
- Vorrichtung
- Instandhaltungsaktivität
- Zeitraum
- Produktvariante
Zum Beispiel:
- Ein Dichtheitsproblem tritt möglicherweise nur bei einer bestimmten Dichtungscharge auf
- Ein Drehmomentproblem tritt möglicherweise nur in der Nachtschicht auf
- Ein Schweißfehler kann nach dem Fräsen der Elektrodenkappen zunehmen
- Ein Maßproblem kann ausschließlich an einer bestimmten Vorrichtung auftreten
- Ein Kratzfehler tritt möglicherweise erst nach einer Änderung der Verpackung auf
- Ein Softwareproblem kann ausschließlich bei einem bestimmten Versionsstand auftreten
- Ein Porositätsproblem kann aufgrund von Feuchtigkeitsschwankungen ausschließlich in der Regenzeit zunehmen
Ohne Musteranalyse bezeichnen Teams Probleme oft als „sporadisch“ oder „zufällig“. In vielen Fällen ist das Problem jedoch keineswegs zufällig. Es hängt lediglich mit einer Bedingung zusammen, die bisher niemand ausreichend untersucht hat.
Deshalb sollte eine gute Diagnose immer eine Schichtung der Daten umfassen.
Ein nützlicher Hinweis lautet:
Wenn ein Problem zufällig erscheint, bedeutet dies meist, dass das Muster noch nicht gefunden wurde.
Schwache Diagnose im Vergleich zu fundierter Diagnose
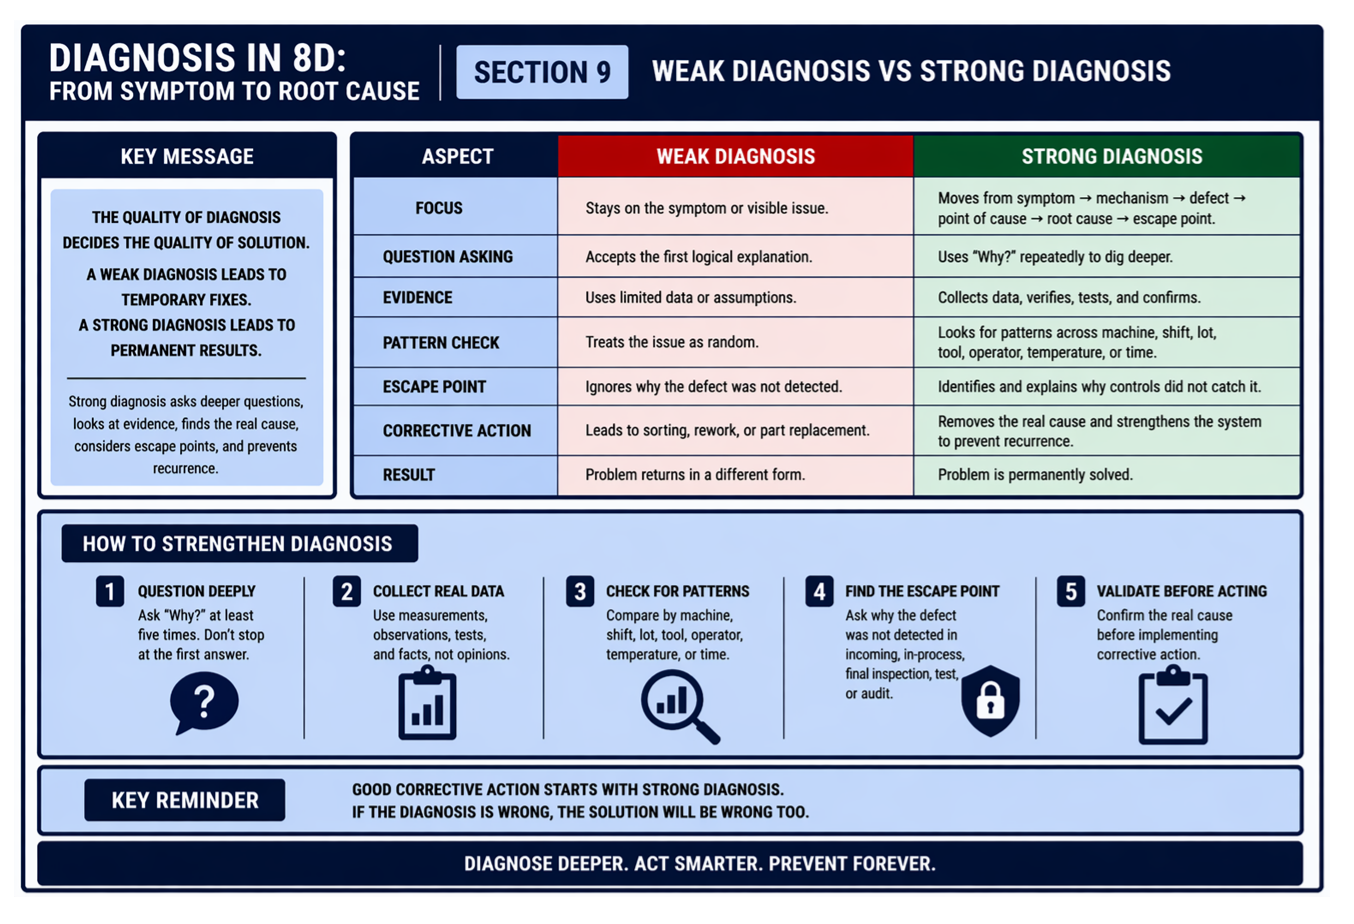
Der Unterschied zwischen einer schwachen und einer fundierten Diagnose entspricht meist dem Unterschied zwischen vorübergehender Korrektur und dauerhafter Vorbeugung. Eine schwache Diagnose bleibt auf der Symptomebene.
Eine fundierte Diagnose verfolgt den vollständigen Weg vom Symptom zum Fehler, vom Fehler zum Fertigungsprozess und vom Fertigungsprozess zur Grundursache und zur Stelle, an der der Fehler unentdeckt entkam.
Zum Beispiel:
- Symptom: Kunde meldet Lenkradvibrationen
- Schwache Diagnose: Problem am Rad festgestellt
- Fundierte Diagnose:
Ein weiteres Beispiel:
- Symptom: Der Kunde meldet Ölverlust
- Schwache Diagnose: Dichtungsproblem
- Fundierte Diagnose:
Eine schwache Diagnose verwendet häufig allgemeine Begriffe wie:
- Bedienerproblem
- Maschinenproblem
- Lieferantenproblem
- Prozessstreuung
- Menschlicher Fehler
- Bei der Prüfung übersehen
Eine fundierte Diagnose ist wesentlich genauer. Sie identifiziert:
- Was ausgefallen ist
- Welches Teil ausgefallen ist
- Welcher Fehler vorlag
- Welcher Arbeitsgang ihn verursacht hat
- Warum es geschah
- Warum er nicht entdeckt wurde
Ein nützlicher Hinweis lautet:
Korrekturmaßnahmen werden erst dann wirksam, wenn die Diagnose konkret wird.
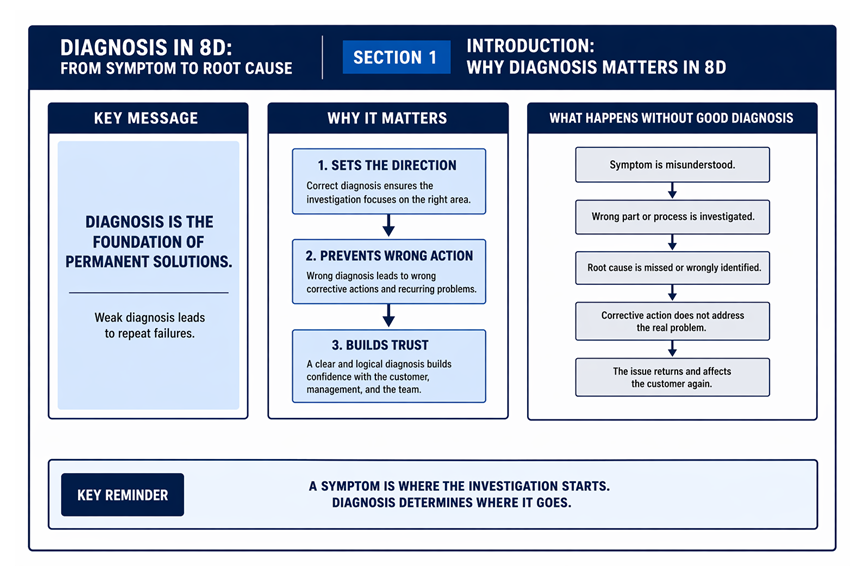
Abschließende Gedanken: Diagnose ist die Grundlage von 8D
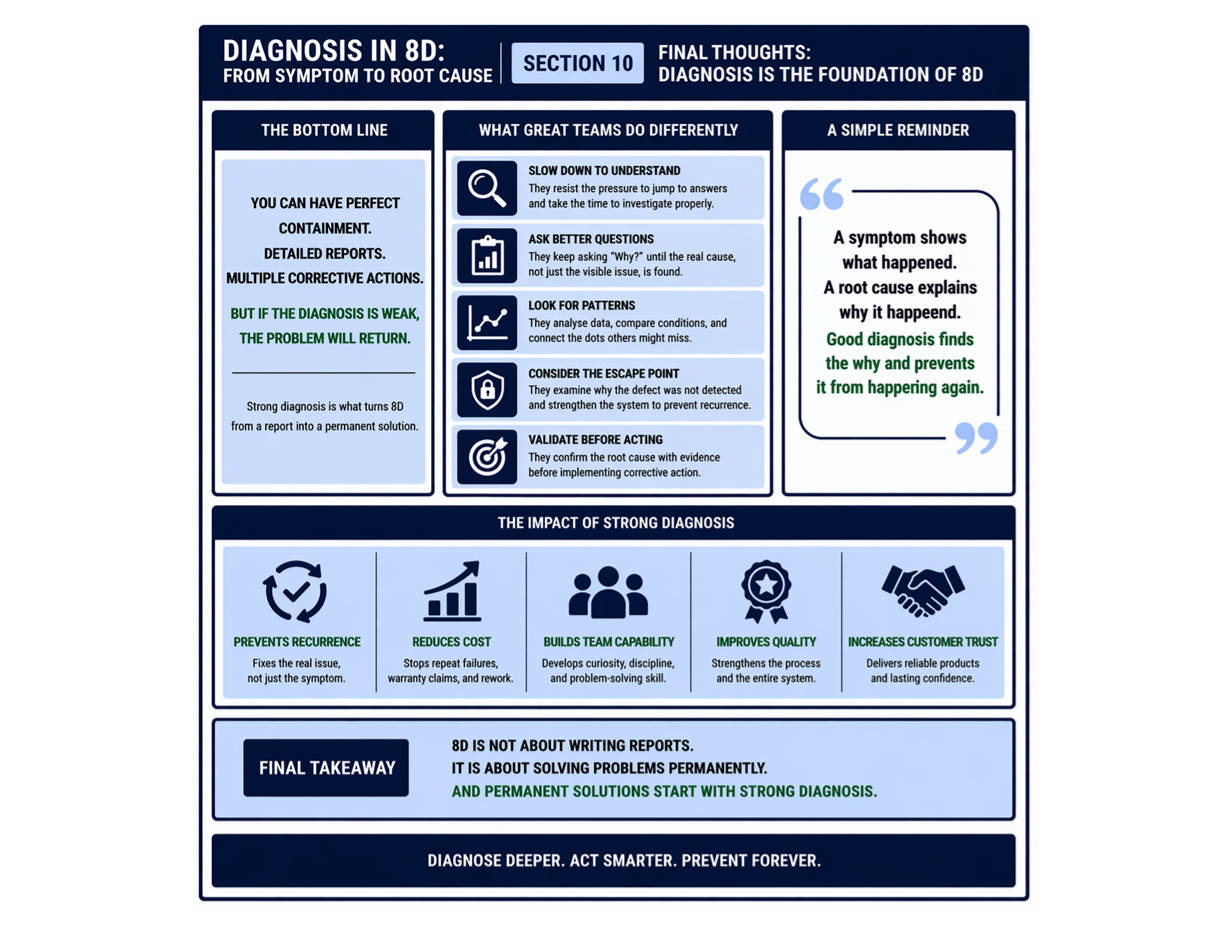
Die meisten Teams glauben, bei 8D gehe es um Eindämmung, Korrekturmaßnahmen und Abschluss. Tatsächlich hängt die Stärke eines 8D jedoch von der Qualität seiner Diagnose ab. Wird das Symptom falsch verstanden, wird das falsche Teil untersucht.
Wird der ausgefallene Mechanismus falsch verstanden, wird der falsche Fehler analysiert. Wird der Fehler falsch verstanden, wird der falsche Fertigungsschritt verantwortlich gemacht. Und werden Entstehungsstelle, Grundursache und Durchschlupfstelle falsch verstanden, tritt dasselbe Problem in anderer Form erneut auf.
Deshalb ist die Diagnose die stille Disziplin der 8D-Problemlösung. Sie ist nicht so sichtbar wie Sofortmaßnahmen. Sie wird nicht so gefeiert wie Abstellmaßnahmen. Sie wird nicht so hervorgehoben wie der Abschluss beim Kunden.
Doch genau dieser Schritt entscheidet, ob das Team das Problem dauerhaft löst oder es lediglich eine Zeit lang verwaltet.
Eine hilfreiche Erinnerung für jedes Team lautet:
Ein Symptom ist der Ausgangspunkt der Untersuchung. Die Diagnose bestimmt ihren weiteren Verlauf.
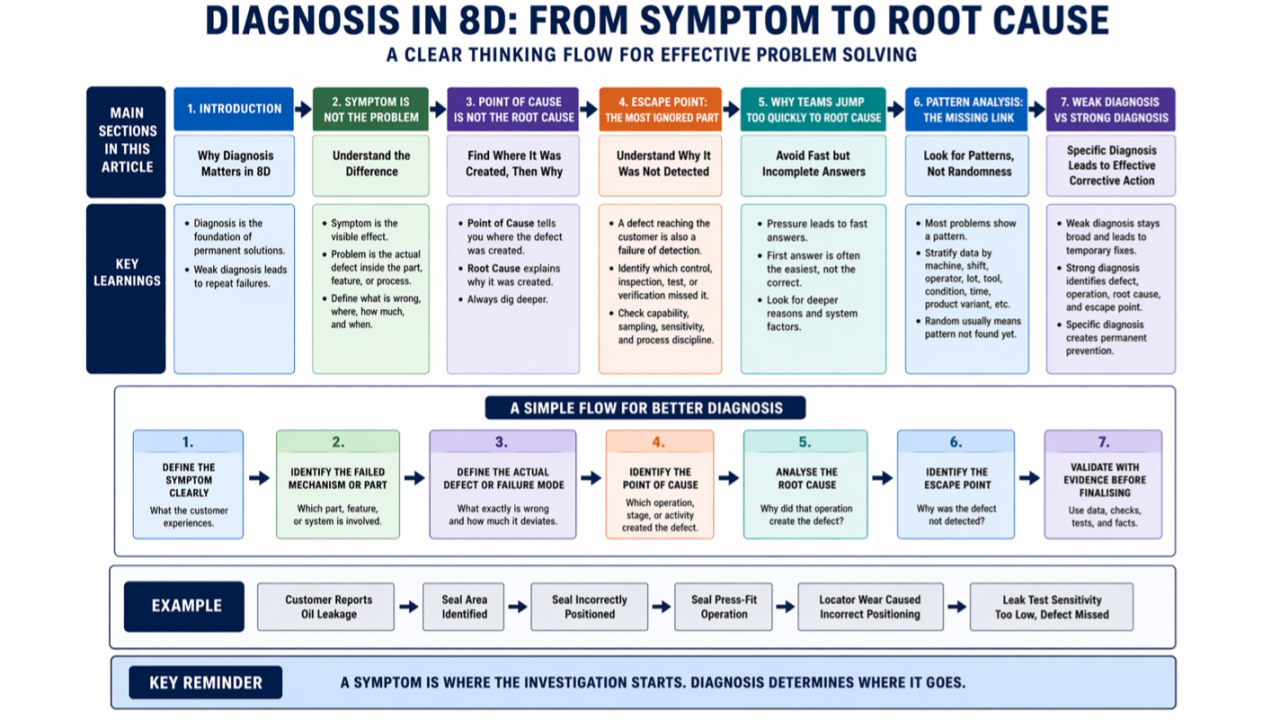
Ein einfacher Ablauf für eine bessere Diagnose
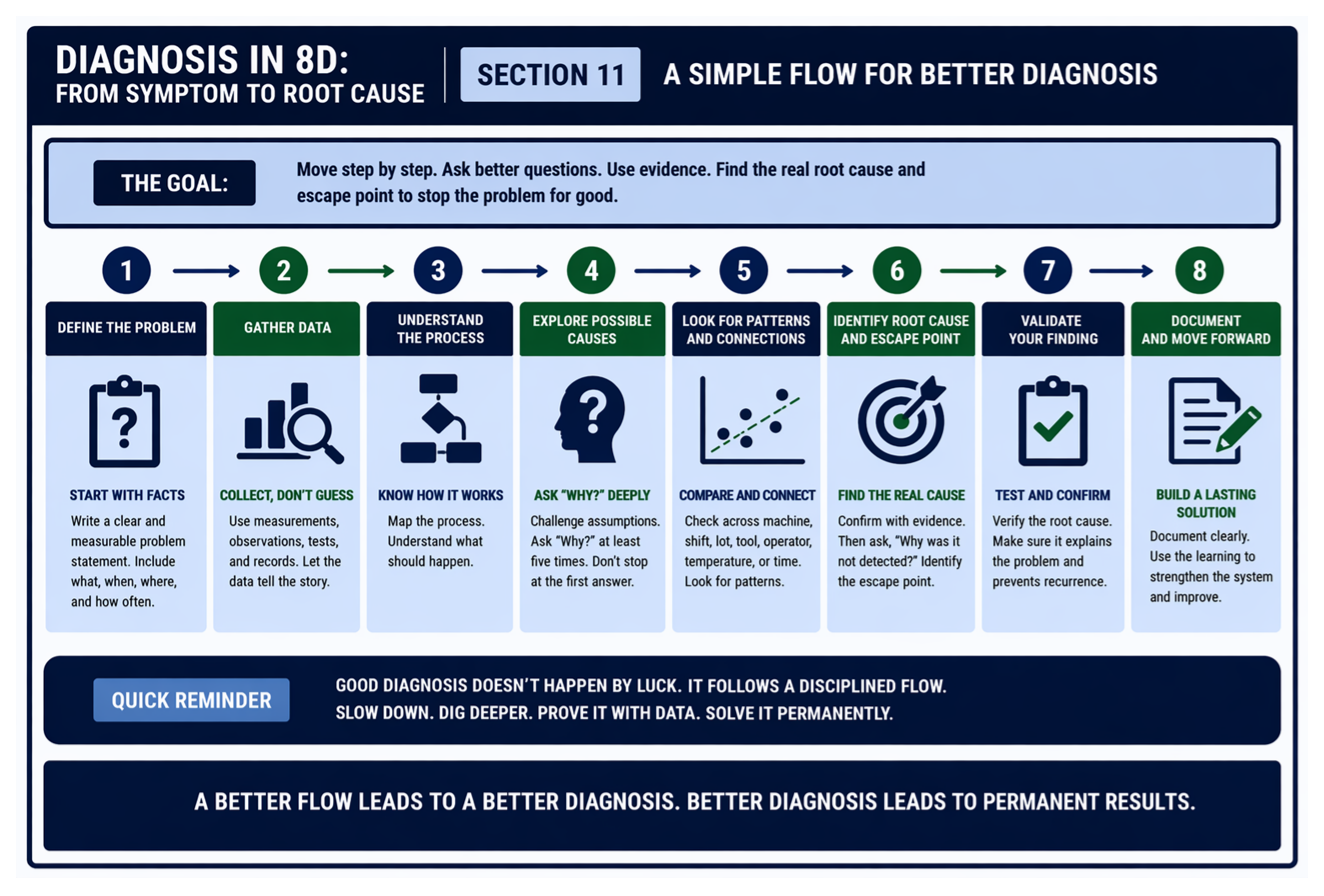
Teams können die Qualität ihrer Diagnose verbessern, indem sie vor Beginn der Grundursachenanalyse eine einfache Abfolge einhalten:
- Das Symptom eindeutig beschreiben
- Den ausgefallenen Mechanismus oder das ausgefallene Teil ermitteln
- Definieren Sie den tatsächlichen Fehler oder die Fehlerart
- Ermitteln Sie den Fertigungsschritt, in dem der Fehler verursacht wurde
- Analysieren Sie, warum dieser Arbeitsgang den Fehler verursacht hat
- Ermitteln, warum der Fehler nicht entdeckt wurde
- Validieren Sie die Logik anhand von Nachweisen, bevor Sie die Korrekturmaßnahme abschließend festlegen
Ein einfaches Beispiel sieht so aus:
- Symptom: Der Kunde meldet ein schwammiges Lenkgefühl
- Mechanismus / ausgefallenes Teil: Lenksäulenbaugruppe
- Problem / Fehler: Schraube der Lenksäule mit zu geringem Drehmoment angezogen
- Entstehungsort: abschließender Anziehvorgang
- Grundursache: Schwacher Akku des Drehmomentwerkzeugs führte zu einem ausgelassenen Anziehzyklus
- Entweichstelle: Die Endprüfung umfasste keine Verifizierung des Drehmoments
Diese Art strukturierten Denkens verringert Vermutungen und verbessert die Qualität sowohl der Sofortmaßnahmen zur Eingrenzung als auch der Korrekturmaßnahmen.
Ein nützlicher Hinweis lautet:
Wirksame Korrekturmaßnahmen beginnen mit einer fundierten Diagnose.